Durée de vie des grilles en caoutchouc : quels facteurs déterminent les intervalles de remplacement ?
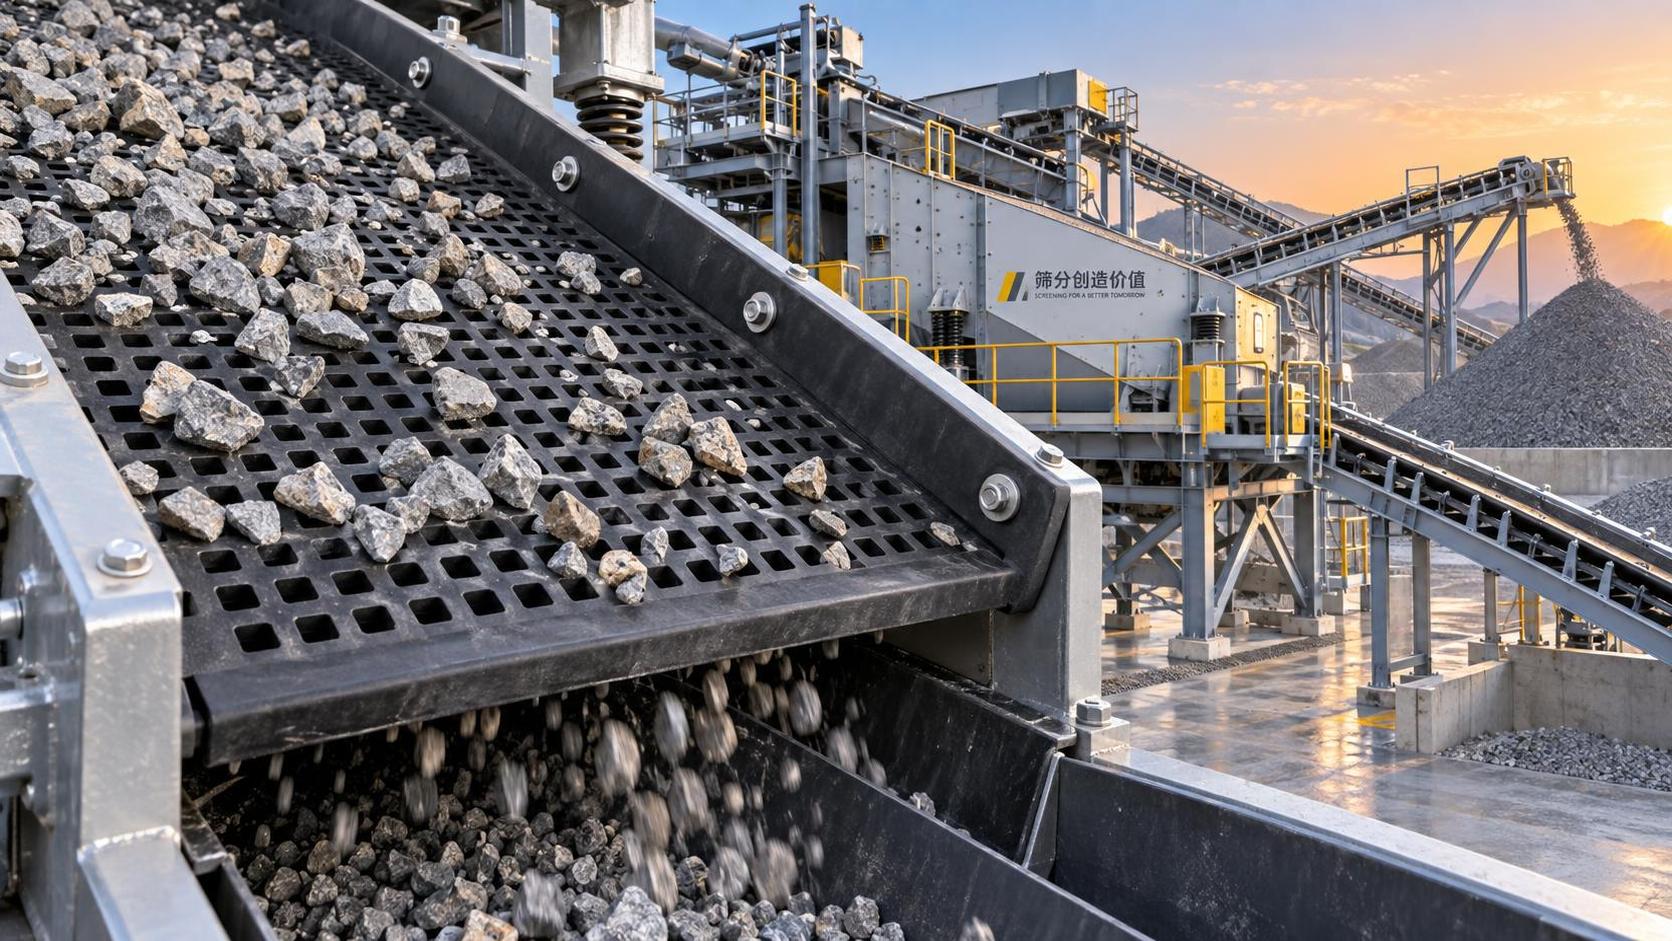
Les intervalles de remplacement d’une toile de criblage en caoutchouc doivent être déterminés par l’état d’usure et les performances de séparation, et non par le seul calendrier. Un panneau peut rester physiquement intact alors que ses ouvertures se sont suffisamment agrandies pour laisser passer des matériaux surdimensionnés vers l’aval. À l’inverse, une maille présentant une abrasion de surface peut encore cribler avec précision si la géométrie des ouvertures, la zone de fixation et le corps élastique restent stables. La question du coût dépasse donc le prix du panneau : la comparaison pertinente est le coût installé par tonne traitée, y compris les pertes de production, la main-d’œuvre, les ouvertures obstruées et l’effet d’une mauvaise classification sur les étapes ultérieures de concassage ou de lavage.
L’usure la plus rapide se produit généralement là où le matériau frappe d’abord le tablier. Si l’alimentation tombe directement sur la surface de criblage à grande vitesse, les particules tranchantes coupent et déchirent à répétition le caoutchouc autour de la zone d’impact. Une boîte d’alimentation, un revêtement de goulotte ou une plaque de répartition correctement conçus répartissent la charge sur une plus grande partie du tablier. Lorsque l’usure est concentrée sur les premières rangées alors que le reste du panneau paraît presque neuf, la cause est souvent la présentation de l’alimentation plutôt qu’un composé de maille inadapté.
Les caractéristiques du matériau déterminent le taux d’usure de base
La dureté seule n’explique pas la durée de service. La pierre concassée angulaire abrase souvent une surface en caoutchouc plus agressivement qu’un matériau arrondi de dureté similaire, car ses arêtes raclent au lieu de rouler. Le sable fortement siliceux, les fines sèches et les particules comportant des faces de fracture tranchantes peuvent enlever progressivement le caoutchouc des ponts entre les ouvertures. L’argile collante pose un problème différent : elle ne coupe peut-être pas rapidement la maille, mais elle obstrue les ouvertures, augmente le lit de matériau et accroît la charge supportée par le panneau.
La granulométrie d’alimentation doit être évaluée par rapport à la taille des ouvertures et à l’épaisseur du panneau. Les matériaux de grande taille maximale passant sur une ouverture fine soumettent la maille à de la flexion, à des impacts locaux et à des pliages répétés au niveau des ponts entre ouvertures. Un panneau nominalement destiné à un service léger, sélectionné uniquement pour sa taille d’ouverture, peut tomber en panne prématurément lorsqu’il reçoit des matériaux grossiers provenant d’une décharge de concasseur mal contrôlée. L’application de criblage doit préciser le plus gros bloc attendu, la distribution d’alimentation normale, les conditions d’humidité et si la maille est installée pour le scalpage, le calibrage, la déshydratation ou la classification finale.
La formulation du caoutchouc doit également correspondre à l’application. Un composé plus souple peut absorber les impacts et réduire le bruit, mais une souplesse excessive sous un lit de matériau lourd peut entraîner une déformation des ouvertures ou une fatigue prématurée. Un composé plus dur peut mieux résister à l’abrasion par glissement, mais il peut transférer l’énergie d’impact vers la zone de fixation et les supports du tablier. Le choix correct dépend du mécanisme de dommage dominant plutôt que de l’hypothèse simpliste selon laquelle un média de criblage plus dur durera toujours plus longtemps.
Les conditions de criblage peuvent raccourcir la durée de service avant l’usure de la maille
Les réglages de vibration influencent fortement le débit et les contraintes exercées sur le panneau. La course, la fréquence, l’angle du tablier et la direction du lancer déterminent combien de temps le matériau reste en contact avec la toile de criblage en caoutchouc et comment il se déplace sur la surface. Un crible fonctionnant en dehors du mouvement prévu peut provoquer des vagues de matériau, des accumulations ou des impacts répétés sur une petite zone du tablier. Ces conditions augmentent les charges localisées et entraînent souvent des trous de fixation déchirés, des bords fissurés ou des bandes usées le long du parcours du matériau.
Un débit plus élevé n’est pas automatiquement la cause d’une défaillance. Un lit de matériau bien réparti et correctement stratifié peut être moins dommageable qu’un débit d’alimentation inférieur tombant par vagues intermittentes. L’observation la plus révélatrice est de savoir si le matériau couvre uniformément le tablier. Des traces nues à côté de bandes surchargées indiquent une répartition inégale de l’alimentation. Ces bandes surchargées s’useront en premier, tandis que la surface de criblage inutilisée donnera l’impression que la maille installée est moins durable qu’elle ne l’est réellement.
Les particules proches de la taille de coupure méritent une attention particulière. Lorsque les particules se coincent à répétition dans les ouvertures, le panneau subit une déflexion locale et une réduction de la surface ouverte. Les billes de nettoyage ou d’autres dispositifs anti-colmatage peuvent améliorer le débit, mais ils ne résolvent pas une incompatibilité fondamentale entre la forme des ouvertures, l’humidité du matériau et la séparation requise. Un panneau obstrué est parfois remplacé comme étant « usé » alors que son principal problème est le colmatage. L’inspection doit distinguer les ouvertures remplies, les bords d’ouverture polis et la perte réelle de la forme des ouvertures.
La qualité de l’installation fait partie du système d’usure
Les panneaux en caoutchouc nécessitent un support continu provenant d’une structure de tablier propre et plane. Des rails de support usés, des pierres coincées, des fixations desserrées ou des espaces sous le panneau permettent à la maille de se plier au-delà de sa plage de conception. Les dommages qui en résultent apparaissent souvent sous forme de fentes autour des points de fixation ou de déchirures suivant les zones non soutenues. Remplacer uniquement le panneau visiblement endommagé sans corriger l’état du support entraîne généralement une autre défaillance précoce au même endroit.
- Vérifiez que les capuchons de rail, les barres de tension et les bandes d’étanchéité latérales sont intacts avant d’installer de nouveaux médias. Un panneau reposant sur de l’acier exposé peut être coupé par-dessous même lorsque sa surface supérieure subit une usure modérée.
- Utilisez la méthode de fixation spécifiée pour le profil du panneau. Un serrage excessif peut déformer les trous moulés ou comprimer inégalement les sections en caoutchouc ; une tension insuffisante permet un mouvement qui agrandit les trous et abrase les bords du panneau.
- Maintenez l’alignement des panneaux adjacents. Un bord surélevé devient un point d’impact, tandis qu’un espace peut piéger le matériau et amorcer une déchirure au niveau du joint.
Le transport et le stockage affectent également la qualité de l’installation. Les panneaux empilés sous de lourdes charges, pliés lors de la manutention ou stockés pendant de longues périodes sous une chaleur directe peuvent se déformer avant d’atteindre le crible. Il peut en résulter une mise en place difficile, une tension irrégulière et une géométrie d’ouverture incohérente. La maille doit être maintenue à plat et protégée des objets tranchants susceptibles de rayer la surface de travail ou les éléments de fixation.
Reconnaître le critère de remplacement
La perte visible de caoutchouc n’est qu’un des critères de remplacement. L’agrandissement des ouvertures modifie la taille de coupure et peut contaminer une fraction finie avec des matériaux surdimensionnés. Des ouvertures arrondies ou déchirées peuvent également réduire la précision du criblage, même lorsque la surface ouverte totale semble acceptable. Lorsque les équipements en aval commencent à recevoir une distribution granulométrique instable, inspectez le tablier de criblage avant d’ajuster les réglages du concasseur ou les paramètres de lavage.
La planification des remplacements bénéficie de l’enregistrement de l’emplacement du panneau, du matériau traité, des heures de service, de l’apparence de la défaillance et des modifications apportées au circuit. Les heures seules constituent un indicateur faible, car un crible peut fonctionner dans des conditions d’alimentation très différentes d’une campagne de production à l’autre. Les enregistrements par emplacement révèlent si une défaillance suit le chemin d’alimentation, un rail de support particulier ou un problème de vibration récurrent.
Spécifier la maille en tenant compte de l’ensemble du circuit
Une spécification de maille de criblage doit inclure plus que les dimensions et la taille des ouvertures. L’épaisseur du panneau, la forme des ouvertures, la méthode de renforcement, la disposition des supports, le type de serrage, le mouvement du crible, la taille maximale de l’alimentation et l’humidité influencent tous sa durée d’utilisation. Il est important de fournir la configuration du tablier, car le même matériau peut nécessiter des panneaux résistants aux impacts à l’extrémité d’alimentation et des panneaux à plus grande surface ouverte plus loin sur le tablier. L’utilisation d’un seul type de panneau à toutes les positions peut simplifier les achats tout en augmentant la consommation totale de remplacements.
Le comportement du concassage en amont doit être examiné lorsqu’une nouvelle ligne ou machine modifie la forme de l’alimentation. Un concasseur à percussion tel queMachine à percussion pour production industrielle de sable minier OEM, fiable, performante, silencieuse et continue peut modifier la proportion de particules angulaires et de fines entrant dans le crible. Le choix de la maille doit donc être vérifié par rapport à la granulométrie et à la forme des particules qui en résultent, plutôt que d’être repris sans changement d’une configuration de concassage antérieure.
Le maintien d’un stock limité de panneaux d’extrémité d’alimentation à forte usure et de composants de fixation couramment utilisés réduit la durée d’un remplacement planifié. Cependant, des jeux complets de pièces de rechange stockés sans révision confirmée du tablier ni exigence d’ouverture peuvent devenir inadaptés après des modifications du procédé. La stratégie de pièces de rechange la plus utile est liée à la configuration réelle du crible et au schéma d’usure enregistré.
Une toile de criblage en caoutchouc durable est celle qui préserve la séparation requise suffisamment longtemps pour justifier son coût installé dans les conditions réelles de matériau et de vibration. Le remplacement devient prévisible lorsque les inspections se concentrent sur la précision des ouvertures, l’intégrité des supports, la répartition de l’alimentation et les dommages localisés, plutôt que de considérer toute surface usée comme le même type de défaillance.
Articles connexes
- ▶ Feifan a décidé de participer au Salon international d’Asie centrale à l’occasion de son 31e anniversaire.
- ▶ Types de toiles de criblage utilisés pour le criblage en carrière, le concassage et la séparation des matériaux
- ▶ Durée de vie des grilles en caoutchouc : quels facteurs déterminent les intervalles de remplacement ?
Message en ligne
Laisser un message
Si vous êtes intéressé par nos produits et souhaitez obtenir plus de détails, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.