Prévenir le recul et les déversements de granulats sur les convoyeurs à bande inclinés
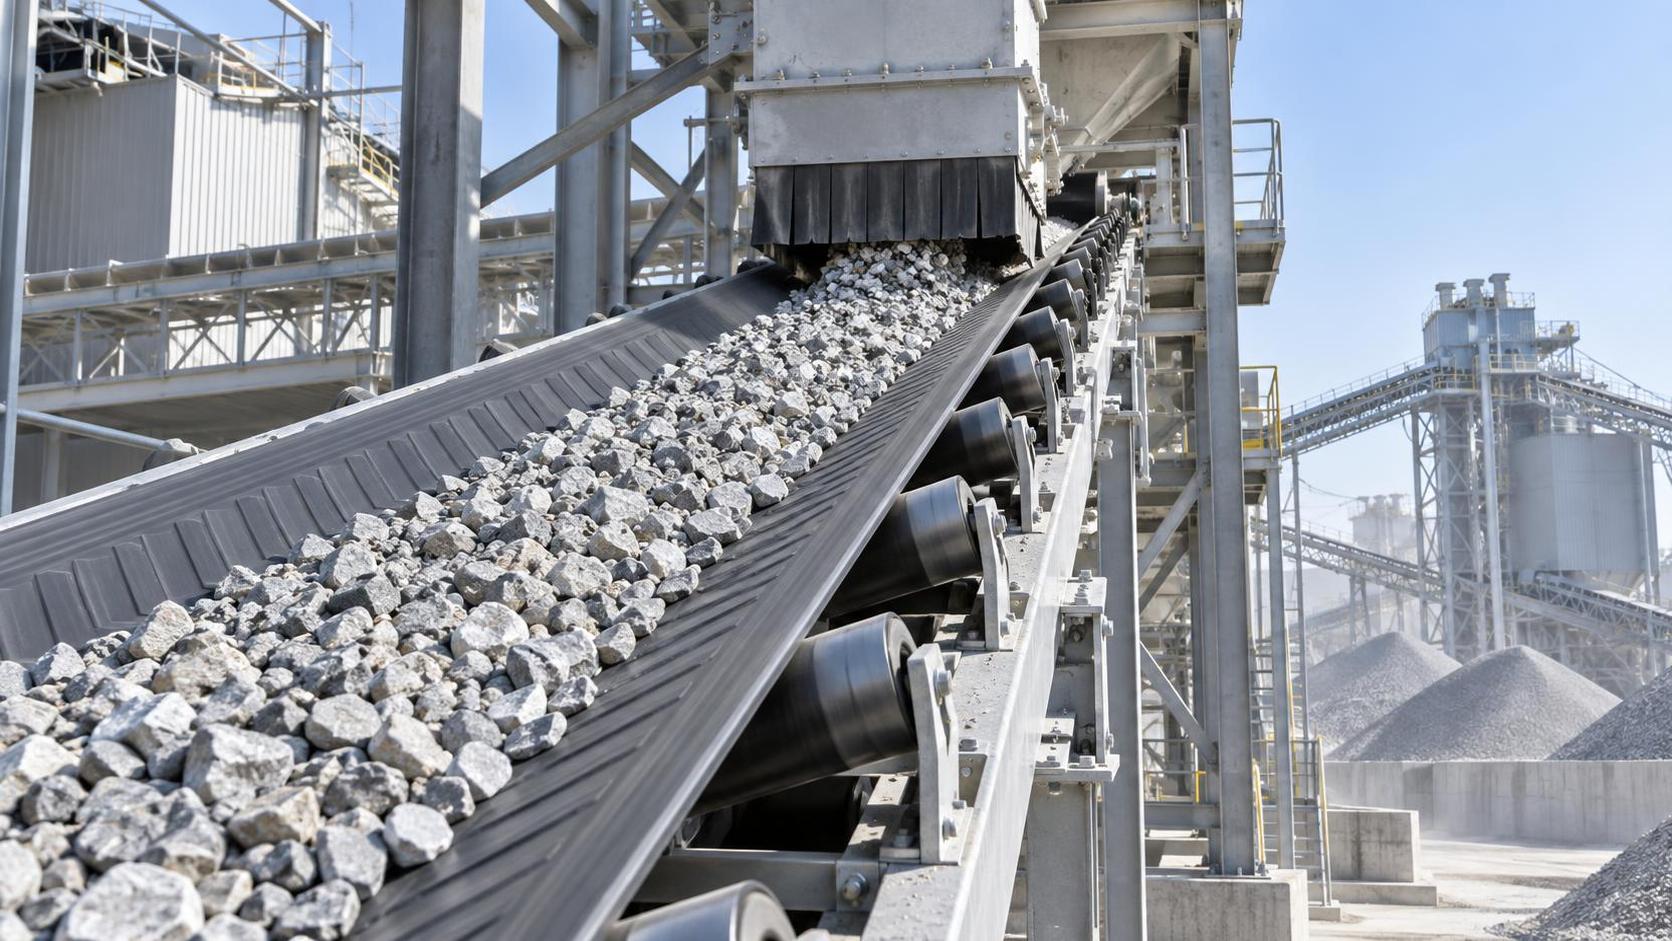
Sur un convoyeur incliné, une petite quantité de granulats roulant vers l'arrière peut rapidement devenir un problème d'exploitation plus important. Le matériau peut s'accumuler au point de chargement, se déverser le long du brin retour, surcharger les racleurs ou créer des risques de glissade et de trébuchement autour des passages. Les fines qui s'échappent de la bande peuvent également contaminer les flux de matériaux adjacents et rendre le nettoyage plus difficile. Pour un convoyeur à bande incliné destiné à une installation de granulats, le retour de matériau et les déversements sont généralement maîtrisés non pas par un seul composant, mais en adaptant la géométrie de la bande, les conditions de chargement, le confinement et les pratiques de maintenance au matériau réellement transporté.
La première règle pratique est simple : ne considérez pas les déversements visibles comme un simple problème de joint de jupe. Avant de remplacer les joints ou d'augmenter leur pression, déterminez si le matériau glisse, roule, rebondit ou est déchargé de manière décentrée. Chaque comportement nécessite une action corrective différente. Un système de confinement peut gérer de petites fuites, mais il ne peut pas compenser un angle d'inclinaison inadapté, une mauvaise conception du transfert ou un guidage instable de la bande.
Commencez par identifier le mode de déplacement du matériau
Le retour en arrière est plus probable lorsque des granulats grossiers, arrondis, humides ou de granulométrie peu homogène sont transportés sur une pente proche de l'angle de repos naturel du matériau. Des pierres individuelles peuvent dévaler la bande même lorsque la fraction fine reste en place. Cela se manifeste souvent par une couche mobile de particules grossières au-dessus d'un lit relativement stable. En revanche, le retour par glissement concerne généralement une plus grande masse de matériau se déplaçant en bloc, notamment après des pointes d'alimentation ou lorsque les fines humides réduisent le frottement entre la charge et la bande.
Les déversements se présentent différemment. Un matériau qui s'accumule immédiatement à l'extérieur de la goulotte de chargement indique souvent une mauvaise étanchéité, un transfert surchargé ou une bande qui s'affaisse entre les rouleaux. Un matériau projeté au-delà du point de déchargement peut indiquer une vitesse de bande excessive, un mauvais contrôle de trajectoire ou une goulotte de déchargement qui ne reçoit pas correctement le flux de matériau. Un tas qui se forme constamment d'un côté du convoyeur est souvent lié à un défaut de centrage, à un chargement décentré, à un état inégal des rouleaux ou à une sortie de goulotte qui dirige la charge vers un bord.
Vérifiez si l'inclinaison et la surface de la bande sont adaptées
La surface porteuse de la bande constitue la principale protection contre le retour du matériau. Les bandes lisses conviennent généralement aux inclinaisons plus faibles et à un chargement stable et maîtrisé. Lorsque l'angle du convoyeur augmente, la bande peut nécessiter un revêtement à plus forte friction, des chevrons, des tasseaux, des bords latéraux ou une configuration de bande à poches, selon la taille du matériau et la capacité requise. Le bon choix dépend de la composition réelle des granulats, notamment de la taille maximale des particules, du pourcentage de fines, des conditions d'humidité et du fait que le matériau soit concassé ou naturellement arrondi.
Les bandes à chevrons peuvent améliorer l'adhérence dans de nombreuses applications de granulats concassés, mais leur profil doit être compatible avec le matériau. Un profil trop faible peut ne pas retenir les pierres les plus grosses. Un profil trop agressif peut retenir les fines, compliquer le nettoyage et augmenter le report de matériau. Les systèmes à tasseaux offrent une retenue plus importante, mais ils imposent également des exigences plus strictes en matière de transfert et de nettoyage. La goulotte de chargement doit déposer le matériau entre les tasseaux sans impact susceptible d'endommager le profil de la bande ou de faire rebondir les pierres vers l'arrière.
N'évaluez pas l'angle du convoyeur uniquement à partir d'un plan. Les conditions sur site peuvent changer après des modifications des structures de support, des tours de transfert ou des configurations de stockage. Confirmez l'inclinaison réelle de l'axe central, et pas seulement la pente nominale. Comparez-la ensuite au comportement du matériau observé pendant l'alimentation normale et lors des charges de pointe. Un convoyeur qui fonctionne correctement avec de la pierre concassée sèche peut devenir instable lorsque des fines humides ou des matériaux surdimensionnés arrondis entrent dans le flux.
La zone de chargement détermine souvent l'apparition des déversements
Même une bande inclinée correctement sélectionnée peut provoquer des déversements si la zone de chargement est mal maîtrisée. Les granulats doivent être introduits dans le sens de déplacement de la bande et à une vitesse aussi proche que possible de celle de la bande. Lorsque le matériau tombe verticalement sur une bande en mouvement, il peut rebondir, se répartir latéralement et frapper la zone de jupe avec une force suffisante pour s'échapper. Un flux entrant opposé au sens de déplacement de la bande crée une traînée et peut décentrer la bande.
Une goulotte de transfert bien conçue dévie progressivement et centre le flux. Sa sortie doit répartir le matériau près du milieu de la bande plutôt que de le déverser sur un côté. Une charge centrée réduit les problèmes de centrage et permet aux jupes d'assurer une étanchéité plus régulière. La goulotte doit également éviter de créer un tas haut et étroit qui devient instable lorsque la bande accélère en montée.
Inspectez la zone d'impact sous la goulotte. Des rouleaux endommagés, un espacement excessif entre les rouleaux ou des barres de support insuffisantes permettent à la bande de se déformer sous charge. Lorsque la bande s'abaisse entre les supports, le joint de jupe perd son contact et les fines s'échappent. Augmenter la pression des jupes peut réduire temporairement les fuites, mais une pression excessive crée du frottement, accélère l'usure du revêtement de la bande et peut aggraver le défaut de centrage. La meilleure correction consiste généralement à rétablir une ligne de bande stable et à régler le joint pour obtenir un contact léger et uniforme.
Points d'inspection de la zone de chargement
- Confirmez que le flux d'alimentation est centré et suit le sens de déplacement.
- Recherchez tout affaissement de la bande sous la goulotte lorsque le convoyeur est à pleine charge, et pas seulement à vide.
- Vérifiez si le caoutchouc de jupe est usé de manière inégale ou replié sur lui-même.
- Inspectez les revêtements de goulotte afin de détecter les trous, les interstices ou les rebords qui retiennent le matériau et le libèrent de manière imprévisible.
- Vérifiez que les rouleaux amortisseurs ou les lits de support tournent librement et soutiennent la bande en continu.
- Observez si la profondeur de chargement augmente fortement lors des pointes du doseur.
Contrôlez le débit d'alimentation avant de traiter les symptômes de la bande
Une alimentation variable est une cause cachée fréquente du retour de matériau et des déversements. Un convoyeur peut sembler stable au tonnage moyen, mais perdre son confinement lorsqu'un doseur libère une masse dense de matériau. La charge devient plus profonde, le matériau peut glisser vers l'arrière sur une pente et la charge peut dépasser la capacité prévue de la zone de chargement équipée de jupes. Cela est particulièrement pertinent lorsqu'une décharge de concasseur alterne entre un produit plus fin et des fragments grossiers intermittents.
Examinez conjointement les réglages du doseur, l'ouverture de la goulotte et le profil de décharge du concasseur en amont. Lorsque les performances de concassage influencent la répartition granulométrique et la régularité de l'alimentation, l'état des équipements en amont fait partie du contrôle du convoyeur. Des composants tels qu'unconcasseur à cône OEM à usinage de haute précision avec ajustement serré pour des performances de concassage stables peuvent être pertinents pour évaluer si une production de concassage irrégulière contribue à des arrivées soudaines de matériaux grossiers sur le convoyeur. L'objectif n'est pas seulement de réduire le chargement du convoyeur ; il est de maintenir une charge prévisible que la bande inclinée et son système de confinement peuvent gérer.
Les opérateurs doivent surveiller la bande lors des transitions normales de production plutôt que seulement pendant le fonctionnement en régime stable. Le démarrage, les interruptions d'alimentation, les changements de crible et les lots de matériaux humides sont les moments où les tendances au retour de matériau deviennent visibles. Un réglage de commande qui empêche les pointes de chargement excessives peut réduire les pertes plus efficacement que des nettoyages répétés et des ajustements de joints.
Centrage, nettoyage et entretien du brin retour
Le centrage de la bande influence le confinement sur l'ensemble du convoyeur. Une bande fonctionnant légèrement décentrée peut encore transporter le matériau, mais elle laisse un jeu d'étanchéité réduit d'un côté et peut entrer en contact avec la structure ou les équipements de jupe de l'autre. Les corrections de centrage doivent commencer par des contrôles mécaniques de base : alignement des poulies et des rouleaux, état des roulements, accumulation sur les poulies, état de l'épissure de la bande et position du flux de chargement. Régler un seul rouleau sans en rechercher la cause peut déplacer le problème plus loin sur le convoyeur.
Le report de matériau constitue un autre facteur de déversement. Le matériau adhérant à la bande passe autour de la poulie de tête et tombe le long du brin retour, où il peut s'accumuler sous les rouleaux et provoquer un défaut de centrage. Les racleurs primaires et secondaires doivent être sélectionnés et réglés en fonction du revêtement de la bande et des granulats transportés. Des racleurs réglés trop légèrement laissent du matériau reporté ; des racleurs réglés trop agressivement peuvent endommager la bande, en particulier si des particules grossières sont coincées au niveau de la lame.
Les dispositifs de nettoyage nécessitent une inspection régulière, car leur efficacité évolue avec l'usure des lames. Vérifiez que le contact du racleur est uniforme sur toute la largeur de la bande, que les tendeurs se déplacent librement et que les fines évacuées disposent d'un passage dégagé loin des composants rotatifs. Ne laissez pas les accumulations sur le brin retour atteindre les rouleaux. Une fois que le matériau s'accumule autour d'un rouleau, il modifie la surface de roulement et peut créer un défaut de centrage persistant.
Réponse pratique en cas de retour de matériau ou de déversement
- Réduisez l'alimentation à un débit stable et observez la bande sous charge contrôlée.
- Déterminez si la perte commence au point d'alimentation, le long de l'inclinaison, au déchargement ou sur le brin retour.
- Distinguez le retour de matériaux grossiers des fuites de fines ; ils peuvent se produire simultanément mais nécessitent des solutions différentes.
- Vérifiez la position de la bande et l'état des supports avant de serrer les joints de jupe.
- Inspectez le matériau transporté après toute modification du concassage, du criblage, de l'humidité ou des conditions du stockpile source.
- Vérifiez l'adéquation du profil de bande et de l'inclinaison lorsque le retour de matériau persiste malgré un chargement stable et un alignement correct du transfert.
Les mesures de sécurité doivent être maintenues lors de chaque inspection. Le nettoyage des matériaux à proximité de bandes en mouvement doit respecter les procédures d'isolement du site. Les protecteurs, interrupteurs à câble, arrêts d'urgence et voies d'accès doivent rester dégagés de tout granulat accumulé. Un nettoyage manuel répété n'est pas une mesure de contrôle à long terme ; il prouve que le convoyeur, le point de transfert ou les conditions d'exploitation nécessitent une correction.
Un transport incliné fiable dépend du maintien d'un flux de matériau stable, depuis le concassage et le criblage jusqu'au chargement, à l'élévation, au déchargement et au nettoyage de la bande. Lorsque le symptôme observé est associé au mécanisme de défaillance réel — adhérence insuffisante, alimentation instable, affaissement de la bande, mauvais centrage, défaut de centrage ou report de matériau — l'action corrective devient plus durable et dépend beaucoup moins d'un nettoyage fréquent.
Articles connexes
Message en ligne
Laisser un message
Si vous êtes intéressé par nos produits et souhaitez obtenir plus de détails, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.