Évaluation des coûts énergétiques et de maintenance des convoyeurs à granulats inclinés
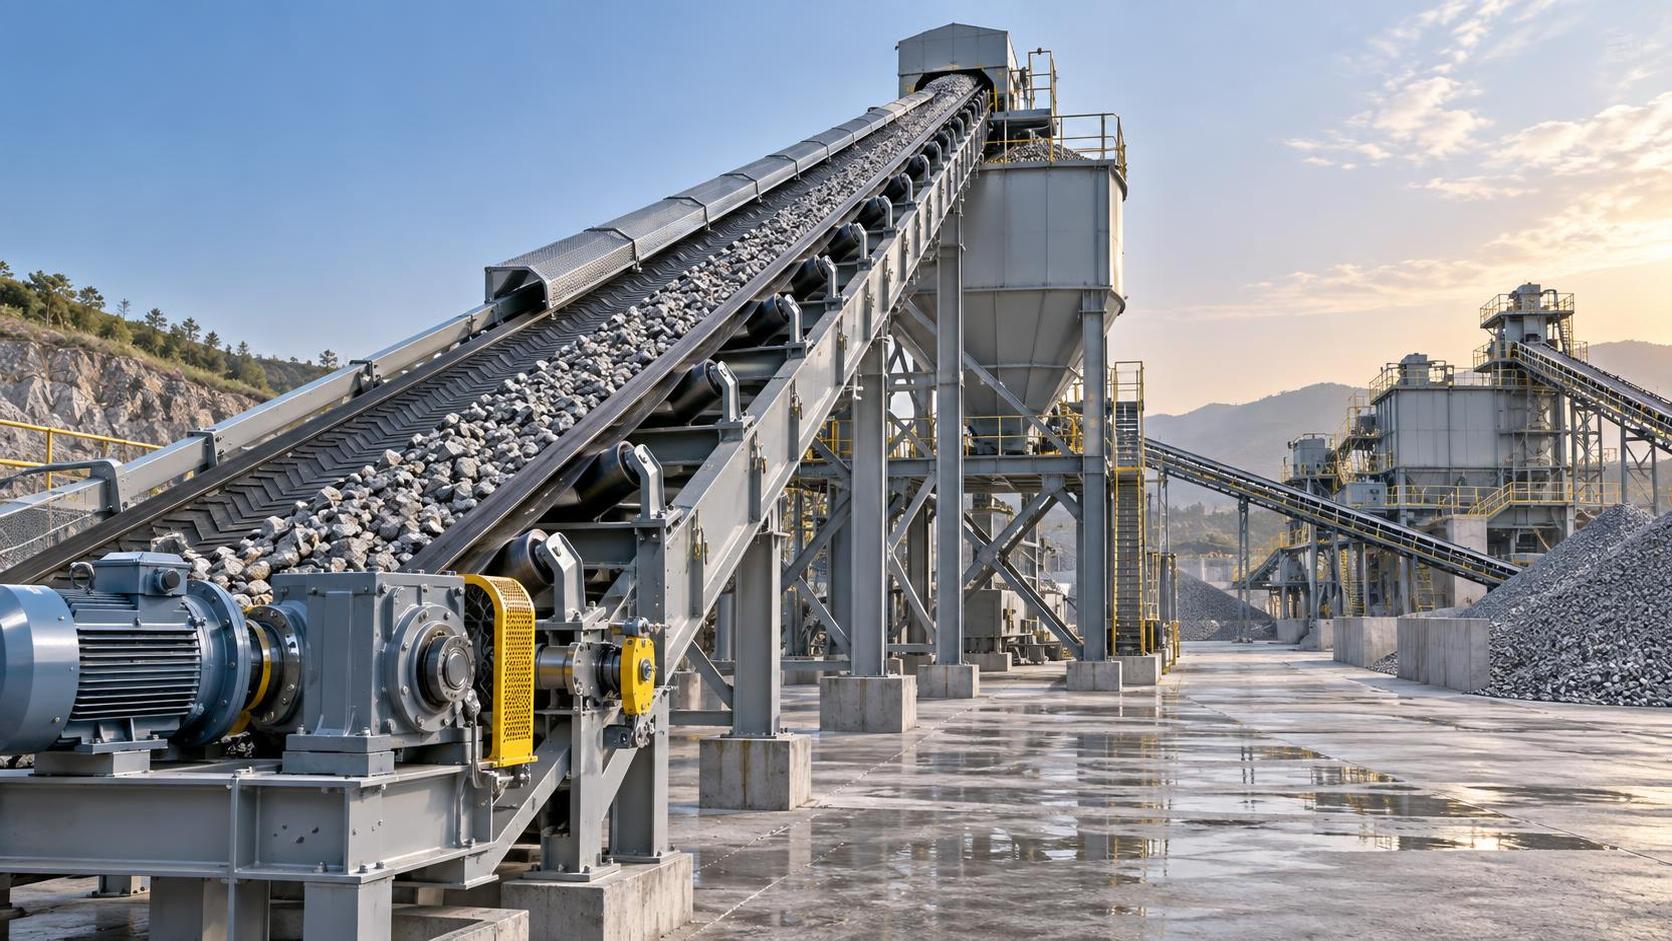
Lors de la planification d'une installation, un convoyeur incliné peut sembler être un simple poste, mais il devient souvent un coût d'exploitation récurrent une fois que l'installation fonctionne à pleine charge. Une bande trop large, trop rapide, mal chargée ou réglée à un angle inutilement raide peut consommer plus d'énergie que prévu et nécessiter l'intervention fréquente des équipes de maintenance. À l'inverse, réduire trop fortement les spécifications initiales peut entraîner des déversements, des retours de matériau, des problèmes de centrage de la bande et des arrêts qui coûtent plus cher qu'un entraînement plus puissant ou une meilleure construction de bande.
Pour unconvoyeur à bande incliné pour installation de granulats, une décision d'achat judicieuse ne consiste pas à choisir isolément la machine consommant le moins d'énergie. L'objectif est d'équilibrer la hauteur de levage, le débit, les caractéristiques du matériau, les heures de fonctionnement, le rendement de l'entraînement et les besoins de maintenance prévisibles. Le convoyeur le plus économique est généralement celui qui transporte de façon régulière le tonnage requis à une vitesse de bande raisonnable, avec un chargement contrôlé et des composants dimensionnés pour le cycle de service réel plutôt que pour la seule capacité nominale de conception.
Commencez par le coût qui compte : l'énergie par tonne transportée
Le convoyage incliné nécessite de l'énergie principalement parce que le matériau doit être élevé verticalement. Plus le point de décharge est haut, plus la puissance nécessaire est importante, quelle que soit la marque ou la configuration du convoyeur. La distance horizontale ajoute également de la résistance par la flexion de la bande, la rotation des rouleaux, le frottement des jupes et le déplacement du matériau, mais le dénivelé est normalement le principal facteur énergétique d'un convoyeur ascendant pour granulats.
Les décideurs doivent demander aux fournisseurs de distinguer les besoins en puissance selon des éléments pratiques : levage du matériau, déplacement de la bande à vide, compensation de la résistance des rouleaux et des poulies, accélération de la bande chargée et prise en compte des pertes dans le système d'entraînement. Un moteur sélectionné uniquement sur la base d'une capacité simplifiée peut fonctionner dans des conditions idéales, mais atteindre ses limites lorsque des fines humides s'accumulent, que l'alimentation varie brusquement ou qu'un démarrage par temps froid augmente la résistance.
Comparer uniquement la puissance installée du moteur peut également être trompeur. Un convoyeur doté d'un moteur plus puissant peut tout de même consommer moins d'énergie au quotidien s'il utilise un réducteur efficace, des rouleaux correctement alignés, une tension de bande adaptée et un dispositif de chargement évitant le frottement le long des jupes. Demandez une estimation de la puissance de fonctionnement au débit normal, et non seulement la puissance nominale maximale du moteur.
La hauteur de levage et l'angle doivent être évalués ensemble
Lorsque la configuration de l'installation le permet, augmenter la longueur du convoyeur afin de réduire l'angle d'inclinaison peut limiter les problèmes d'exploitation, même si cela ajoute davantage de rouleaux et de bande. Un convoyeur raide réduit l'encombrement au sol, mais impose des exigences plus élevées en matière d'adhérence, de grip du revêtement de bande, de confinement du matériau et de contrôle du démarrage. Les pierres grossières, le sable humide et les matériaux mélangés peuvent glisser vers l'arrière lorsque l'angle dépasse ce que la surface de la bande et l'état du matériau peuvent supporter de manière fiable.
Un convoyeur moins incliné assure souvent un déplacement plus calme du matériau et moins de retour de matériau, tandis qu'une configuration plus raide peut nécessiter des bandes à chevrons, des tasseaux, une conception de chargement spécialisée ou des équipements de transfert supplémentaires. Ces caractéristiques peuvent être justifiées lorsque l'espace est limité, mais elles doivent être considérées comme des éléments de coût sur la durée de vie plutôt que comme des options mineures.
Là où les coûts de maintenance commencent généralement
La consommation d'énergie est visible sur les factures de services publics ; les coûts de maintenance ont tendance à apparaître sous la forme de petits incidents qui s'accumulent au fil du temps. Sur les unités inclinées, les zones d'usure critiques sont généralement la zone de chargement, le brin retour, la zone de la poulie de tête, les nettoyeurs de bande, les rouleaux près des points de transfert et les sections exposées aux fines, à l'humidité ou aux impacts.
La plupart des défaillances prématurées des bandes et des rouleaux ne sont pas causées par le fonctionnement normal du convoyage. Elles commencent par un chargement non contrôlé. Un matériau déversé d'une hauteur excessive peut endommager les revêtements et les rouleaux. Un matériau introduit de manière décentrée provoque une dérive de la bande. Une alimentation entrant plus vite que la vitesse de la bande peut créer des turbulences, entraînant des déversements le long des jupes et une accumulation abrasive autour des pièces rotatives. Ces conditions augmentent également la résistance au roulement ; ainsi, un problème de maintenance devient un problème énergétique.
Lors de l'approvisionnement, évaluez le convoyeur comme un système plutôt que de traiter la bande, la goulotte et l'entraînement comme des achats distincts. La goulotte de chargement doit orienter le matériau dans le sens de déplacement de la bande et le répartir près de l'axe central de la bande. Les jupes doivent avoir une longueur suffisante pour stabiliser la charge, mais une pression excessive des jupes crée un frottement inutile et réduit la durée de vie du revêtement de la bande. Les portes d'accès doivent permettre l'inspection et le réglage sans démonter les principales protections ou sections de goulotte.
Ne surdimensionnez pas la vitesse de la bande pour résoudre un problème de capacité
Une réponse courante à l'incertitude concernant la production future consiste à spécifier une bande plus rapide. Cela peut préserver la capacité sur le papier, mais une vitesse plus élevée entraîne des compromis : davantage d'usure abrasive aux points de transfert, un risque accru de mise en suspension des fines, des trajectoires de décharge plus difficiles à contrôler et potentiellement davantage de retour de matériau. Sur une pente, une vitesse élevée peut également rendre le chargement du matériau moins stable si le flux d'alimentation n'est pas adapté à la vitesse de la bande.
Une meilleure approche consiste à définir séparément le tonnage continu requis, le débit d'alimentation de pointe réaliste, la plage de densité apparente et la capacité de réserve. Évaluez ensuite si la capacité de réserve doit provenir de la largeur de bande, de la vitesse, des heures de fonctionnement ou d'une future ligne parallèle. La largeur de bande est souvent précieuse car elle peut absorber les variations sans imposer une vitesse élevée, bien que des bandes plus larges augmentent aussi les exigences structurelles et d'entraînement. Le bon équilibre dépend de la configuration du site et du comportement de l'alimentation, et non d'une formule de capacité unique.
Le choix de l'entraînement affecte à la fois la consommation électrique et les arrêts
L'ensemble d'entraînement mérite une attention particulière car les convoyeurs inclinés sont soumis à des démarrages en charge, à des forces de retour plus élevées et à une résistance variable selon l'état de la bande. Un entraînement doit avoir un facteur de service adéquat pour l'application, mais une puissance moteur excessive sans contrôle approprié peut provoquer des démarrages brusques et des contraintes mécaniques inutiles.
Les méthodes de démarrage progressif ou la commande à fréquence variable peuvent être utiles lorsque les démarrages sont fréquents, que le débit d'alimentation varie sensiblement ou que le convoyeur doit être coordonné avec des concasseurs et des cribles. Une accélération contrôlée réduit les chocs sur la bande et peut limiter la poussée qui se produit lors du démarrage d'un convoyeur incliné chargé. La commande à vitesse variable n'est pas automatiquement économique pour toutes les lignes de granulats à débit fixe ; sa valeur doit être évaluée en fonction du besoin réel d'ajustement du débit et de l'avantage opérationnel de démarrages plus souples.
Les exigences relatives à l'anti-retour doivent également être examinées. Une bande inclinée chargée peut reculer après une coupure de courant si le système n'est pas conçu pour empêcher la rotation inverse. Il ne s'agit pas seulement d'un problème de production : un retour incontrôlé peut endommager le convoyeur et créer un risque sérieux sur le site. Le dispositif anti-retour, le frein ou le système de retenue choisi doit correspondre à la géométrie du convoyeur et aux conditions de charge.
Intégrez une prévision de maintenance dans la comparaison des achats
Au lieu de demander uniquement une liste de prix des pièces de rechange, demandez un programme pratique des composants d'usure. Il doit identifier la construction de la bande, la qualité du revêtement, la méthode de jonction, le type de rouleau, le garnissage des poulies, les nettoyeurs, les racleurs, l'étanchéité des jupes, les roulements et les composants du système de tension. L'objectif est de comprendre quelles pièces nécessiteront probablement une attention et si elles peuvent être remplacées sans arrêt excessif.
Les installations de granulats traitant des roches abrasives peuvent nécessiter davantage d'attention aux étapes de criblage et de transfert qu'au niveau du convoyeur lui-même. L'état des médias de criblage influence la distribution granulométrique de l'alimentation envoyée en aval. Pour les opérations où la durabilité du maillage et le contrôle des ouvertures influencent le flux de matériau, unemaille de crible vibrant pour concasseur OEM de carrière minière en acier au manganèse, ouverture 1 inch 3/8 inch peut être envisagée parallèlement à la conception du convoyeur, car un excès de surgranulats ou une alimentation mal contrôlée peut augmenter les charges d'impact sur les convoyeurs récepteurs.
La planification de la maintenance doit inclure de simples observations en fonctionnement, et pas uniquement des intervalles de remplacement programmés. Une bande qui dévie, une intensité moteur croissante, un bruit inhabituel des rouleaux, l'accumulation de matériau sous le brin retour, des fuites récurrentes au niveau des jupes ou un besoin accru de réglage des nettoyeurs sont des signes précoces. Traiter ces signes alors que le problème reste localisé est généralement moins perturbant que d'attendre une défaillance du bord de bande, un rouleau grippé ou une goulotte obstruée.
Questions qui révèlent les coûts cachés sur la durée de vie
- Quelle puissance normale de fonctionnement est prévue au débit et à la hauteur de levage indiqués, et quelles hypothèses ont été utilisées pour la densité du matériau et la résistance ?
- Comment le convoyeur se comportera-t-il lors d'un redémarrage en charge après une interruption en amont ?
- La surface de bande sélectionnée est-elle adaptée à l'inclinaison prévue et au matériau le plus humide susceptible d'être traité ?
- Les rouleaux, les nettoyeurs et les dispositifs de centrage de bande sont-ils accessibles en toute sécurité lors de la maintenance planifiée ?
- Quelles dispositions permettent de contrôler les impacts et de centrer l'alimentation avant qu'elle n'atteigne la section inclinée ?
- Quels composants sont standardisés et lesquels nécessitent des délais de remplacement personnalisés ?
- La conception permet-elle de futurs changements du débit d'alimentation, de la granulométrie des granulats ou de la hauteur de décharge sans imposer une reconstruction majeure ?
La conception au coût de cycle de vie le plus bas n'est généralement pas définie par un seul composant haut de gamme. Elle résulte de l'adaptation de l'angle du convoyeur et du type de bande au matériau, de l'évitement d'une vitesse excessive, du choix d'un entraînement adapté aux conditions de démarrage réelles et de l'accessibilité des zones d'usure. Lorsque ces points sont examinés avant la passation de commande, la consommation d'énergie devient plus prévisible et la maintenance de routine est moins susceptible d'interrompre la production de granulats.
Articles connexes
- ▶ Feifan a décidé de participer au Salon international d’Asie centrale à l’occasion de son 31e anniversaire.
- ▶ Évaluation des coûts énergétiques et de maintenance des convoyeurs à granulats inclinés
- ▶ Contrôles de conception des convoyeurs inclinés dans les installations de granulats poussiéreuses et à forts impacts
Message en ligne
Laisser un message
Si vous êtes intéressé par nos produits et souhaitez obtenir plus de détails, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.