Pourquoi un crible vibrant linéaire perd-il en efficacité de criblage ?
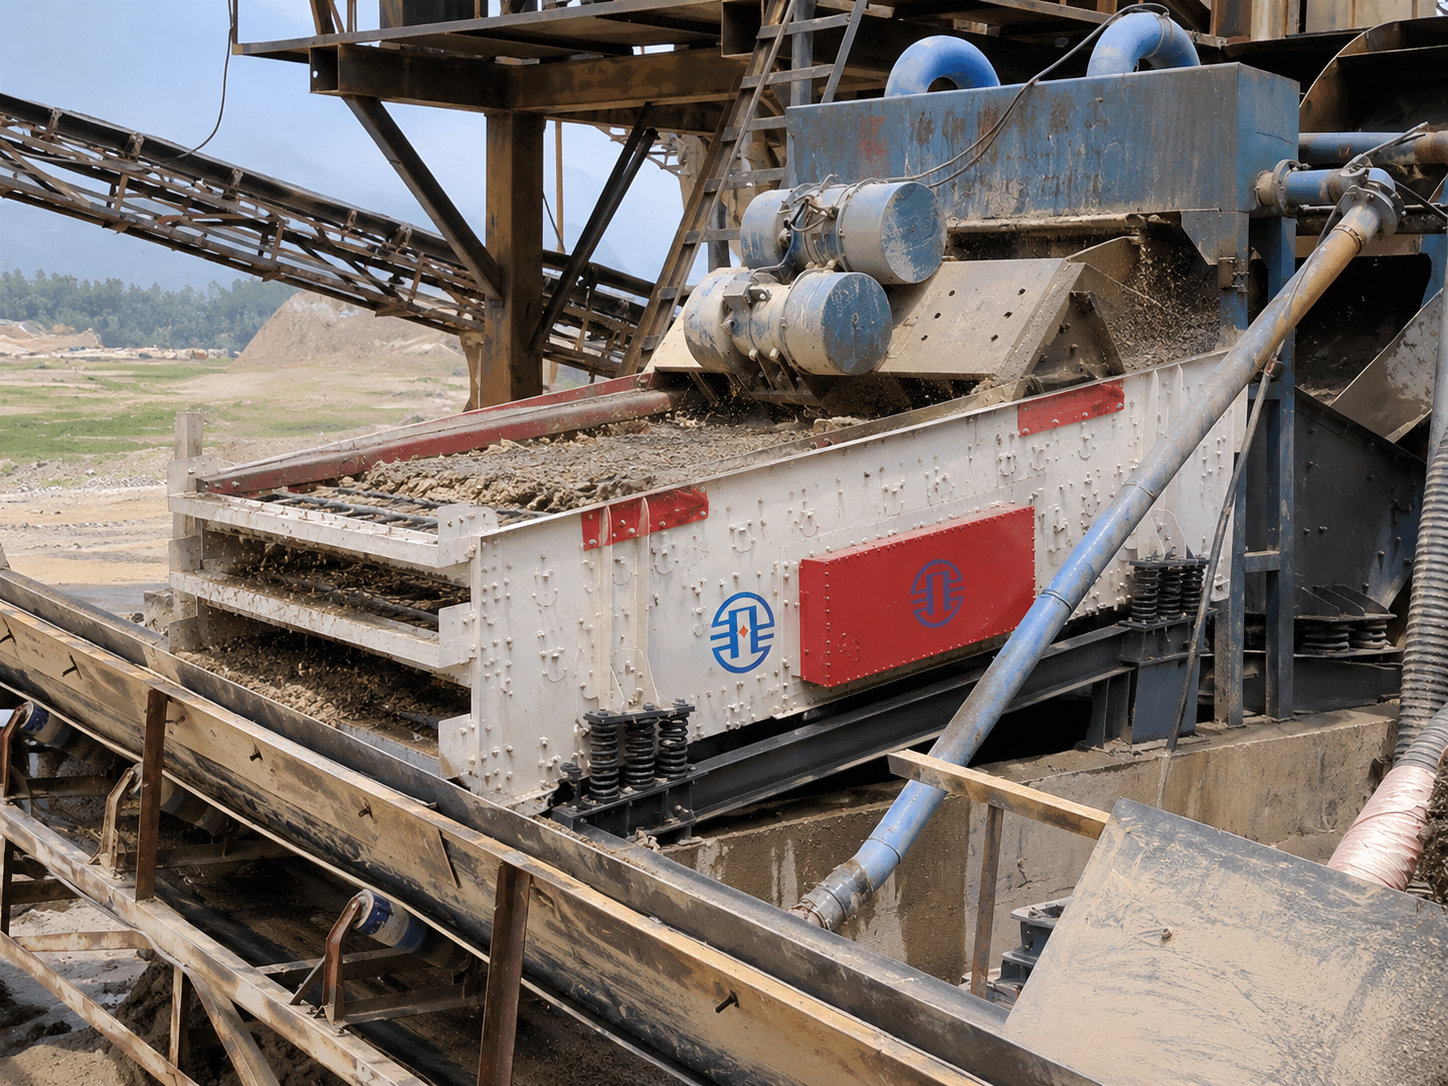
Un crible vibrant linéaire perd en efficacité lorsque les particules n’ont plus suffisamment d’occasions d’atteindre les ouvertures appropriées et de les traverser, ou lorsque des ouvertures endommagées laissent passer des particules trop grosses dans le flux de refus fin. Commencez par comparer l’alimentation actuelle, l’état du crible et son comportement vibratoire avec une période où la séparation était satisfaisante. Une baisse du débit, à elle seule, ne permet pas de déterminer si le crible sépare mal les matériaux : les deux flux de produits doivent être examinés.
Déterminer ce qui a changé dans la séparation
Prélevez des échantillons représentatifs de l’alimentation, du refus et du passant dans des conditions de fonctionnement stables. Une analyse granulométrique par tamisage montre si des matériaux qui devraient traverser le crible sont évacués avec le refus, ou si des particules trop grosses contaminent le passant. Notez le lieu de prélèvement et les conditions de fonctionnement afin de pouvoir comparer les résultats ultérieurs. Si le matériau est ségrégé sur une bande ou dans une goulotte, un échantillon prélevé d’un seul côté peut donner une image trompeuse.
Tenez compte de la proportion de particules dont la taille est proche de l’ouverture du crible. Ces particules de taille voisine doivent avoir davantage d’occasions de se présenter selon une orientation qui leur permet de passer. Une alimentation contenant davantage de particules de taille voisine peut réduire l’efficacité, même si la machine et les panneaux de criblage sont en bon état. Une augmentation de l’humidité de l’alimentation ou de sa teneur en argile complique encore la situation : les particules peuvent adhérer les unes aux autres et au treillis, ce qui augmente de fait la taille du matériau présenté aux ouvertures.
Inspecter le crible et la répartition du matériau
Le colmatage se produit lorsque les fines adhèrent à la surface ou forment un film sur les ouvertures. Le coincement se produit lorsque des particules se bloquent dans certaines ouvertures. Ces deux phénomènes réduisent la surface ouverte, mais nécessitent des solutions différentes. Des dépôts collants peuvent indiquer qu’il faut conditionner ou laver l’alimentation, ou utiliser un support de criblage adapté aux matériaux humides. Des coincements répétés justifient de revoir la forme des ouvertures, la distribution granulométrique du matériau et la conception du treillis. Toute modification envisagée doit être évaluée en fonction de la granulométrie requise du produit.
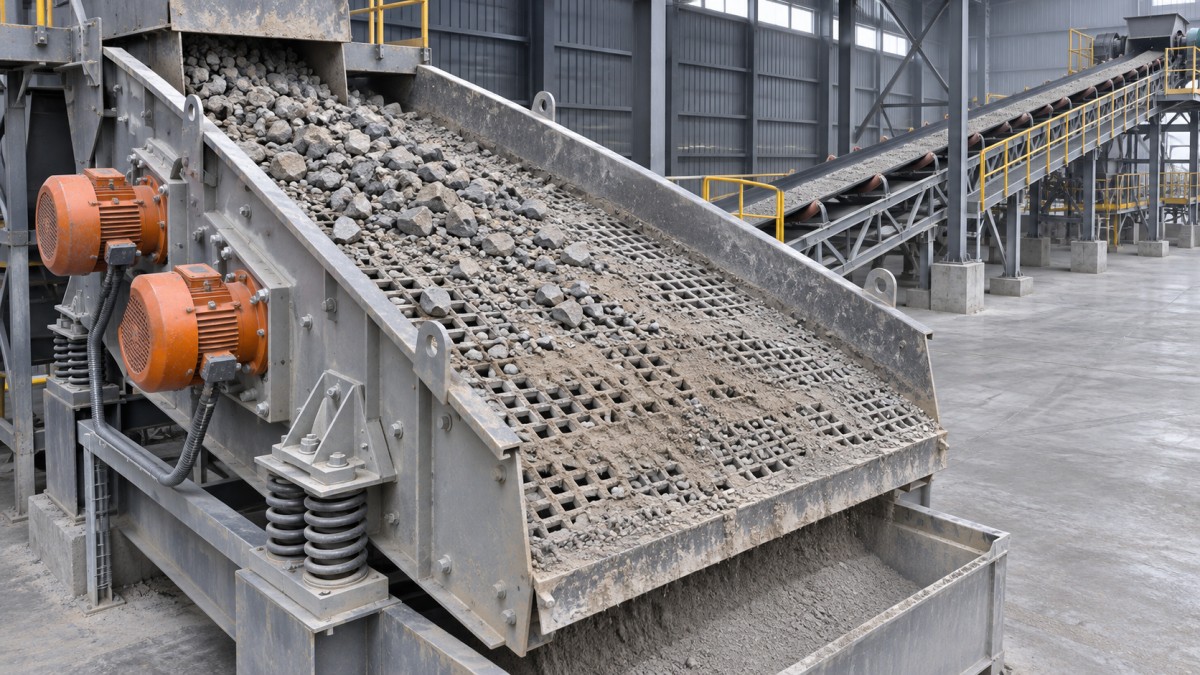
Après avoir isolé la machine et attendu son arrêt complet, inspectez l’ensemble du crible, y compris les zones situées sous les points d’alimentation et le long des côtés. Des panneaux déchirés, des fixations desserrées, une tension insuffisante et des espaces au niveau des jonctions entre panneaux peuvent laisser des particules grossières contourner les ouvertures prévues. L’usure des ouvertures peut également accroître la contamination du passant avant même que des trous soient visibles. Mesurez les ouvertures suspectes et comparez-les aux spécifications du support de criblage ; l’ouverture nominale, à elle seule, ne décrit pas l’état actuel.
Observez le crible en fonctionnement depuis un emplacement sûr. Un flux étroit qui tombe d’un côté laisse une partie du crible inutilisée tout en surchargeant le reste. Un lit épais près de l’extrémité d’alimentation peut empêcher les fines d’atteindre la surface, même si le débit total semble raisonnable. Vérifiez l’accumulation de matériau ou la distribution irrégulière dans la goulotte, et évaluez si l’alimentation se répartit sur toute la largeur utile sans impact excessif sur un seul panneau.
Adapter le débit d’alimentation aux exigences de séparation
La capacité ne dépend pas uniquement de la valeur nominale indiquée sur la plaque signalétique de la machine. La taille des ouvertures, la masse volumique apparente, l’humidité, la proportion de particules de taille voisine et la qualité requise du produit influent toutes sur la charge qu’un crible peut traiter. Un débit adapté à des granulats secs et fluides peut entraîner un entraînement excessif de particules lorsque l’alimentation devient plus humide ou plus fine.
Si les conditions le permettent, réduisez le débit d’alimentation en maintenant les autres réglages stables, puis répétez les prélèvements. Une meilleure récupération des fines suggère que la charge initiale ne laissait pas suffisamment de temps au criblage. Un faible changement oriente plutôt vers des problèmes tels que des ouvertures colmatées, des vibrations inadéquates ou une ségrégation de l’alimentation. Ne considérez pas la réduction du débit comme une solution permanente avant d’avoir évalué la cause et les exigences de production.
Le traitement en amont influe également sur le matériau présenté au crible. Par exemple, l’application décrite pour le système de lubrification automatique fiable OEM HX-10 avec revêtement annulaire et capacité de 50-500t/h pour le retraitement des déchets miniers et la production de granulats de verre montre que la distribution granulométrique de l’alimentation est un facteur pertinent lors de l’évaluation d’une étape de criblage associée. La plage de capacité indiquée ne suffit pas, à elle seule, à déterminer la charge adaptée à un crible donné.
Examiner les vibrations et l’état mécanique
Un crible linéaire s’appuie sur ses vibrations pour déplacer le matériau le long du crible tout en exposant à plusieurs reprises les particules aux ouvertures. Mesurez la fréquence de fonctionnement et la course aux points prévus, puis comparez les résultats aux réglages approuvés de la machine. Une mesure de vitesse ne suffit pas à elle seule : une fréquence apparemment correcte peut coexister avec une course insuffisante, un mouvement irrégulier ou une défaillance mécanique.
Comparez les points de mesure correspondants des deux côtés. Une différence notable de mouvement, un bruit inhabituel ou une modification du déplacement du matériau peut révéler des connexions desserrées, des ressorts endommagés, des problèmes d’excitateur ou des problèmes structurels. Les mesures doivent être interprétées à l’aide de la documentation de l’équipement et en tenant compte de la méthode de mesure réellement utilisée. Inspectez les supports, les ressorts, les roulements et les fixations après avoir isolé la machine ; ne réglez pas les masses de l’excitateur ni les paramètres d’entraînement sans suivre la procédure prescrite.
Augmenter les vibrations n’est pas une solution universelle. Cela modifie le déplacement du matériau et les charges exercées sur la structure, et un réglage inadapté peut réduire le temps de séjour ou dépasser les limites de conception. De même, un lit plus incliné ou se déplaçant plus rapidement peut dégager la sortie tout en laissant davantage de particules de taille voisine dans le flux de refus.
Vérifier la correction à l’aide des mêmes éléments de preuve
Lorsque les conditions de production le permettent, ne modifiez qu’un seul paramètre contrôlable à la fois, puis répétez les prélèvements de l’alimentation et des produits à un débit comparable. Notez les observations concernant l’humidité, l’état du support de criblage, les mesures de vibration et l’emplacement de toute accumulation résiduelle. Évaluez le résultat en examinant à la fois l’entraînement de particules dans le refus et la contamination du passant : améliorer un flux de produit ne suffit pas si l’autre ne respecte plus les exigences granulométriques.
Laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.