Où se produisent les goulets d’étranglement dans une installation de concassage et comment rétablir une production stable
Un circuit de concassage peut perdre sa stabilité de production bien avant qu’une machine ne subisse une défaillance majeure. Les signes avant-coureurs sont généralement familiers : le concasseur primaire semble disposer d’une capacité excédentaire, mais le tonnage final diminue ; un convoyeur fonctionne à pleine charge tandis que le suivant est sous-alimenté ; la charge circulante augmente ; la granulométrie du produit fini dérive ; ou les opérateurs passent davantage de temps à dégager les goulottes et à ajuster les réglages.
Dans uneinstallation complète de concassage, le goulot d’étranglement est rarement identifié en examinant la capacité nominale d’une seule machine. La production est régie par le point le plus restrictif du flux de matériaux, et cette restriction peut se déplacer au cours d’un poste selon la taille d’alimentation, l’humidité, l’état d’usure, l’efficacité du criblage et la charge du concasseur. Rétablir la stabilité commence par identifier l’endroit où les matériaux cessent de circuler de manière fluide, et non simplement par augmenter le réglage ou la vitesse du concasseur qui semble le plus sollicité.
Commencez par le schéma de circulation, et non par la liste des équipements
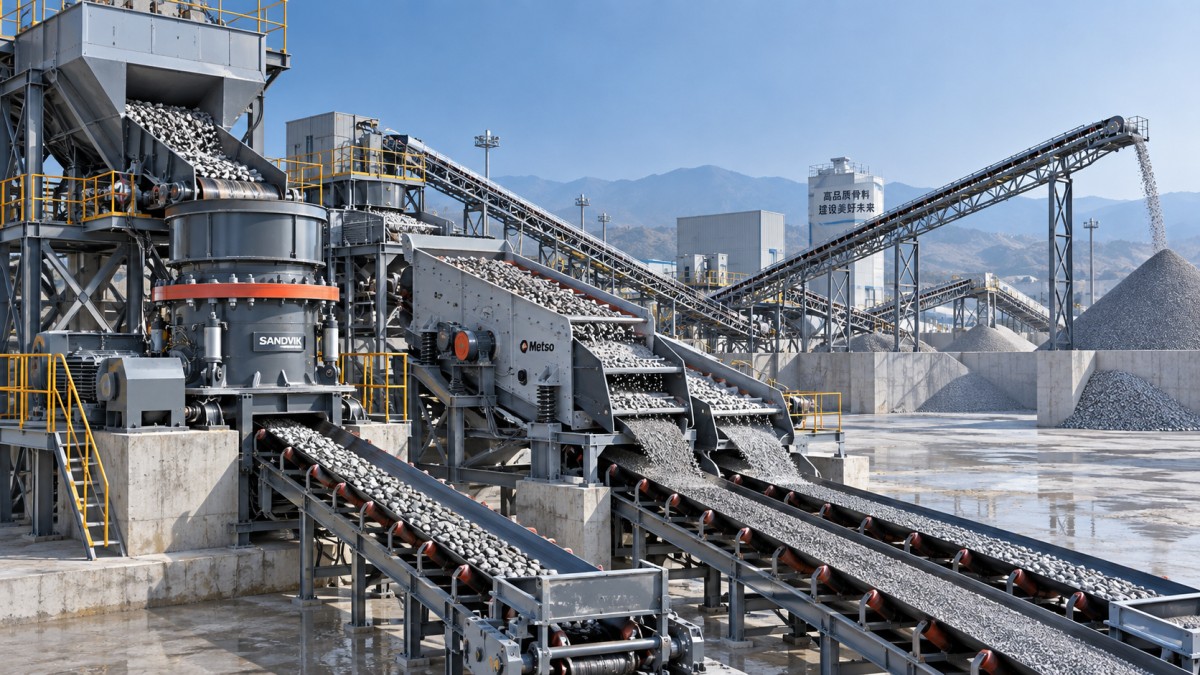
Une installation doit être évaluée comme un système interconnecté : préparation de l’alimentation, concassage primaire, transfert, criblage, concassage secondaire ou tertiaire, et manutention des produits finis. Une limitation à n’importe quelle étape en amont modifie les conditions observées en aval. Par exemple, un alimentateur vibrant qui délivre les matériaux par à-coups peut amener un concasseur à fonctionner alternativement en surcharge et à vide. Le concasseur peut alors produire une forme de particules irrégulière et une charge variable sur le crible, même si son état mécanique est satisfaisant.
La première vérification la plus utile consiste à suivre un flux de matériaux depuis la trémie d’alimentation jusqu’au stock final pendant la production normale. Notez les endroits où les matériaux s’accumulent, où le chargement de la bande devient irrégulier, où les matériaux en recirculation augmentent et où les opérateurs interviennent de manière répétée. Une restriction est souvent visible sous l’une des trois formes suivantes :
- Les matériaux s’accumulent avant une machine ou un point de transfert.
- Une machine en aval est constamment sous-alimentée malgré une quantité suffisante de matériaux en amont.
- Une section du circuit alterne régulièrement entre surcharge et faible charge.
Ces schémas sont plus importants qu’une lecture ponctuelle de tonnage maximal. Une installation qui atteint un débit instantané élevé mais nécessite des arrêts répétés produit généralement moins de production utile qu’une ligne fonctionnant à un débit légèrement inférieur mais équilibré.
Une alimentation non contrôlée constitue souvent le premier goulot d’étranglement
Les alimentateurs sont parfois considérés comme de simples équipements d’acheminement, mais ils déterminent les conditions de fonctionnement du reste de la ligne. Les blocs surdimensionnés, l’excès de fines, l’argile humide et une vidange irrégulière de la trémie peuvent tous déstabiliser le flux d’alimentation. Lorsque les gros matériaux forment une voûte dans la trémie puis se libèrent brusquement, le concasseur primaire reçoit une surcharge. Lorsque les fines et les matériaux humides s’accumulent sur les surfaces de l’alimentateur, le problème inverse peut se produire : le concasseur est sous-alimenté alors que des matériaux sont disponibles au-dessus de lui.
Avant de modifier les réglages du concasseur, les opérateurs doivent vérifier si l’alimentation est répartie sur toute la largeur de réception et si le débit d’alimentation varie fortement dans le temps. Les matériaux doivent entrer dans le concasseur sous la forme d’un flux continu et contrôlé adapté à la chambre. Un concasseur alimenté de façon intermittente ne peut pas maintenir un rapport de réduction ni une courbe granulométrique constants.
La préparation de l’alimentation affecte également les performances du crible plus loin dans le circuit. Si une quantité excessive de fines ou de matériaux collants contourne le processus de séparation prévu, les toiles de criblage peuvent se colmater et la charge circulante peut augmenter rapidement. C’est pourquoi l’augmentation de la vitesse de l’alimentateur n’est pas toujours une solution de production. Elle peut simplement déplacer la restriction vers le concasseur, le crible ou la goulotte de transfert.
Les pertes de criblage sont faciles à mal diagnostiquer
Lorsque la production finale diminue, l’attention se porte souvent directement sur le concasseur. Dans de nombreux circuits de granulats, toutefois, le crible constitue la véritable contrainte. Des médias de criblage usés, détendus, obstrués ou mal sélectionnés modifient le point de coupure et réduisent la surface ouverte. Il peut en résulter une quantité excessive de sous-granulats envoyés vers l’étape de concassage, trop de matériaux correctement dimensionnés renvoyés pour un nouveau concassage, ou un produit final non conforme aux spécifications.
Les problèmes de crible se manifestent généralement par une modification de la répartition des matériaux plutôt que par un arrêt complet. Les opérateurs peuvent observer une charge croissante sur la bande de retour, davantage de matériaux plats ou allongés dans un tas de produits, ou des matériaux passant au-dessus d’un étage qui séparait auparavant efficacement.
L’inspection doit couvrir davantage que les dommages visibles. Vérifiez les points suivants :
- Le colmatage ou le coincement causé par l’humidité, l’argile ou des particules proches de la dimension d’ouverture.
- Une alimentation inégale sur l’étage, qui laisse une partie du crible surchargée et une autre sous-utilisée.
- Des panneaux desserrés, des rails de support usés et une tension latérale endommagée.
- Une course, un angle ou des conditions de vibration inadaptés au matériau traité.
- Un choix d’ouverture de crible qui ne correspond plus aux spécifications requises pour le produit fini.
Le remplacement des médias sans corriger une mauvaise répartition de l’alimentation peut n’apporter qu’une amélioration temporaire. De même, l’ajout d’une ouverture plus fine peut réduire le passage excessif, mais diminuer le débit si le crible ne dispose pas d’une surface efficace suffisante pour les conditions d’alimentation. La décision pratique repose sur l’humidité et la granulométrie du matériau, le point de séparation souhaité et le volume qui doit passer par chaque étage.
Les points de transfert et les convoyeurs peuvent discrètement limiter la production de l’installation
On suppose souvent que les convoyeurs disposent d’une capacité suffisante jusqu’à ce qu’une goulotte se bloque ou qu’une bande commence à transporter une charge irrégulière. Pourtant, les points de transfert créent fréquemment des restrictions car la trajectoire des matériaux change après l’usure du concasseur, un ajustement de la vitesse de bande ou une modification du crible. Une goulotte conçue pour un flux prévisible peut se boucher lorsque la quantité de fines augmente, lorsque les matériaux deviennent plus humides ou lorsqu’un produit de concassage différent y entre.
Recherchez les déversements concentrés sur un côté de la bande, les matériaux qui frappent la paroi de la goulotte avant de se stabiliser, les accumulations dans les zones mortes et une bande fortement chargée par endroits mais légèrement chargée ailleurs. Ces conditions ne sont pas seulement des problèmes d’entretien. Elles réduisent la capacité de transport effective, accélèrent l’usure de la bande et des revêtements, et provoquent une sous-alimentation intermittente en aval.
Un convoyeur doit être vérifié dans le cadre du calcul de capacité du circuit. Son débit utile dépend de la largeur et de la vitesse de la bande, du profil de chargement, de l’inclinaison, de la masse volumique apparente du matériau et de l’état des points de transfert. Augmenter la vitesse de la bande ne peut aider que si le chargement et le déchargement restent contrôlés. Si la goulotte de réception est déjà proche de sa limite pratique, une vitesse plus élevée peut accroître le risque de retour de matériau et de blocage.
Les réglages du concasseur doivent correspondre au circuit, et pas seulement à la taille cible
Les concasseurs secondaires et tertiaires deviennent souvent instables lorsque leur réglage côté fermé, leur choix de chambre, leurs conditions d’alimentation et leur charge circulante ne sont plus alignés. Un réglage plus serré peut produire davantage de fines et améliorer une fraction de produit, mais il peut également augmenter la consommation électrique, réduire le débit et surcharger le crible. Un réglage plus ouvert peut alléger la charge du concasseur tout en envoyant trop de surdimensionnés vers l’avant, ce qui transfère la pression à l’étape suivante.
Un concassage conique stable dépend généralement d’une alimentation régulière et continue ainsi que d’une chambre maintenue suffisamment chargée. Les opérateurs doivent comparer la distribution granulométrique de l’alimentation du concasseur avec la plage de réduction prévue pour la chambre, puis examiner la charge de retour provenant du crible. Si le convoyeur de retour transporte trop de matériaux, le problème peut être un criblage insuffisant, un réglage inadapté, des blindages usés ou une modification en amont de la granulométrie d’alimentation. Considérer toute la charge de retour comme un problème de capacité du concasseur peut conduire à un mauvais ajustement.
Pour les installations nécessitant un contrôle plus précis de la forme finale des particules, la vitesse de rotation peut constituer une autre variable de fonctionnement, à condition qu’elle soit ajustée dans la plage autorisée par l’équipement et en coordination avec le débit d’alimentation et le réglage. Unconcasseur à cône OEM à vitesse de rotation réglable pour contrôler avec précision la forme finale des particules de pierre peut être envisagé lorsque le circuit exige ce niveau de contrôle, mais l’ajustement de la vitesse ne doit pas être utilisé pour compenser un crible surchargé, une mauvaise répartition de l’alimentation ou un flux de retour instable.
Rétablissez la production dans un ordre maîtrisé
Lorsque la production diminue, modifier plusieurs variables à la fois complique le diagnostic. Une approche plus fiable consiste à stabiliser l’installation section par section. Commencez par établir une alimentation régulière depuis la trémie et l’alimentateur. Vérifiez ensuite que les points de transfert sont dégagés et que les convoyeurs fonctionnent avec un chargement uniforme. Examinez les performances du crible avant d’apporter des modifications majeures au concasseur, car l’inefficacité du crible crée souvent la charge circulante qui donne l’impression que le concasseur est sous-dimensionné.
Une fois le flux stabilisé, ajustez les réglages du concasseur par petites étapes et observez l’effet sur la consommation électrique, les matériaux de retour, la charge du crible et la granulométrie finale. Le meilleur point de fonctionnement correspond rarement au débit d’alimentation maximal d’une seule machine. C’est le point auquel chaque étape principale peut traiter un flux de matériaux prévisible sans accumulation chronique, sous-alimentation ni recirculation excessive.
L’usure doit être intégrée à cette routine plutôt que traitée uniquement après une forte baisse de production. Les blindages, les médias de criblage, les revêtements de goulotte, les rouleaux et le guidage de la bande influencent tous la circulation des matériaux dans l’installation. L’instabilité de production est souvent le premier signal opérationnel indiquant que l’une de ces conditions a suffisamment changé pour modifier l’équilibre du circuit.
Une ligne de concassage stable repose sur l’équilibre : une alimentation contrôlée, une séparation efficace, des transferts dégagés, une capacité de convoyage adaptée et des réglages de concasseur correspondant au flux réel de matériaux. Lorsque les opérateurs identifient le goulot d’étranglement selon cette séquence, ils peuvent rétablir la production avec moins d’ajustements réactifs et éviter de déplacer le problème d’une étape de l’installation à une autre.
Articles connexes
Message en ligne
Laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.