Course, fréquence et inclinaison du crible vibrant : leur effet sur le débit
Un crible peut avoir la surface de tablier et l’ouverture adéquates, tout en n’atteignant pas son objectif de production parce que le matériau ne se déplace pas correctement. En pratique, les signes d’alerte sont bien connus : une couche de matériau qui s’accumule près de l’extrémité d’alimentation, des fines entraînées dans le flux de refus, une vitesse excessive du matériau près de la décharge, ou une machine qui semble très active mais fournit un débit utile inférieur aux attentes.
Le principe essentiel est que la course, la fréquence et l’inclinaison doivent être réglées comme une combinaison de fonctionnement plutôt que considérées comme des commandes de capacité indépendantes. La course détermine l’amplitude du mouvement vibrant, la fréquence détermine le nombre de fois où ce mouvement se produit, et l’inclinaison contribue à définir la vitesse de déplacement du matériau et son temps de séjour. Un réglage plus élevé dans un domaine n’améliore pas automatiquement le débit ; il peut réduire la qualité de séparation s’il fait traverser le tablier au matériau avant que la stratification ne soit achevée.
Comment les trois paramètres façonnent le comportement du matériau
UnCrible vibrant ne sépare le matériau que lorsque les particules plus petites ont des occasions répétées d’atteindre la surface de criblage et de passer à travers les ouvertures. Cela nécessite une stratification : les particules plus grosses ont tendance à remonter, tandis que les fines descendent à travers le lit de matériau. La vibration doit également transporter le matériau vers l’avant à une vitesse contrôlée. La course, la fréquence et l’angle du tablier régissent ces deux actions.
Ces réglages doivent être évalués en fonction de ce qui se passe sur le tablier, et non selon un seul chiffre. Une alimentation en pierre concassée grossière et sèche peut nécessiter un transport énergique et une projection suffisante pour éviter le colmatage par pontage. Une fraction de sable fin proche de la dimension de coupure peut exiger une vitesse de déplacement plus modérée, un temps de séjour plus long et un lit suffisamment mince pour que les particules puissent entrer en contact avec la maille.
Course : plus de mouvement ne signifie pas toujours plus de capacité
La course est le déplacement crête à crête créé par le mécanisme vibrant du crible. Une course plus grande produit généralement une action de projection plus forte. Cela peut être utile lorsque l’alimentation contient des pierres plus grosses, des particules anguleuses, des fines collantes ou un lit de matériau profond qui résiste à la séparation. Elle aide à ouvrir le lit et peut améliorer le déplacement des particules proches de la taille de coupure qui resteraient autrement piégées parmi les éléments plus gros.
Cependant, une course excessive peut transformer un convoyage ordonné en un rebond excessif des particules. Au lieu de se déposer et de trouver les ouvertures, les particules peuvent passer trop de temps en suspension. Les matériaux fins peuvent être entraînés vers l’avant avec le refus, en particulier sur le tablier inférieur où l’ouverture est petite et où la séparation exige des contacts répétés avec le crible. Une grande course peut également accroître les charges d’impact sur les médias de criblage, les systèmes de fixation et la structure.
Une course courte présente la limitation inverse. Le matériau peut progresser lentement au lieu de se stratifier, en particulier lorsque l’alimentation est humide ou que le lit est épais. Le symptôme visible est souvent une couche dense qui se déplace comme une masse. Les ouvertures peuvent être disponibles, mais les fines ne les atteignent pas efficacement. Avant d’augmenter la course, vérifiez si le débit d’alimentation crée un tablier surchargé ; un lit excessivement profond ne peut pas être corrigé uniquement par davantage de vibrations.
Lorsqu’une modification de la course est justifiée
- Augmentez la course ou envisagez une course plus forte lorsque l’alimentation grossière ne s’étale pas, que le matériau forme des ponts au-dessus des ouvertures ou que les particules humides et anguleuses restent fortement compactées.
- Réduisez la course lorsque les fines rebondissent visiblement sur le tablier, que les médias de criblage présentent une usure par impact inutile ou que la contamination du produit augmente après une hausse précédente.
- Examinez la configuration de l’entraînement et les limites du fabricant avant tout réglage mécanique. Les modifications de contrepoids influencent les forces dynamiques, et pas seulement le mouvement du matériau.
Fréquence : accélération et possibilités de contact
La fréquence est généralement décrite comme le nombre de cycles de vibration par minute. Pour une course donnée, l’augmentation de la fréquence accroît le nombre d’événements d’accélération appliqués au matériau. Cela peut améliorer le relâchement du lit et aider les particules à rencontrer plus souvent les ouvertures. Toutefois, la fréquence ne peut pas être évaluée séparément de la course. Un mouvement court et rapide se comporte différemment d’une projection longue et plus lente, même lorsque les deux réglages paraissent énergiques.
Le criblage fin bénéficie souvent d’une fréquence suffisante pour maintenir la couche supérieure active et empêcher que l’aveuglement de surface ne devienne persistant. Mais l’objectif est une stratification contrôlée, et non une vibration maximale. Lorsque la fréquence est excessive pour le matériau et l’angle du tablier, l’alimentation peut se déplacer trop rapidement ou devenir trop fluidisée. Dans cette situation, les particules passant au travers peuvent ne pas rester suffisamment longtemps sur le tablier pour passer, et les matériaux proches de la taille de coupure sont plus susceptibles d’être dirigés vers le mauvais flux.
Une méthode d’évaluation utile consiste à observer le matériau sur toute la longueur du tablier. À l’extrémité d’alimentation, le lit doit s’étaler et commencer à se relâcher. Dans la zone centrale, les fines doivent activement progresser vers le bas. Près de la décharge, le refus restant doit être relativement propre plutôt que de contenir une fraction fine visiblement élevée. Si la majeure partie de la séparation semble se produire uniquement dans la première section du tablier, ou si des fines sont encore présentes à l’extrémité de décharge, l’équilibre de fonctionnement doit être réexaminé.
L’inclinaison contrôle le temps de séjour plus directement que ne le pensent de nombreux opérateurs
L’inclinaison du tablier ajoute un transport gravitaire à l’action de convoyage créée par la vibration. Un angle plus prononcé déplace généralement le matériau plus rapidement vers la décharge. Cela peut augmenter la capacité apparente, car le tablier se vide rapidement, mais peut réduire l’efficacité du criblage lorsque le matériau retenu ne dispose pas d’assez de temps pour se stratifier et passer à travers l’ouverture.
Un angle plus faible prolonge généralement le temps de séjour. Cela peut être utile lors du traitement de granulats fins, de fractions proches de la taille de coupure ou de matériaux exigeant une séparation soignée. Le compromis est qu’un tablier plat peut retenir le matériau trop longtemps, créant un lit plus profond et augmentant le risque d’accumulation localisée. À l’extrême, la capacité diminue parce que le crible n’évacue plus efficacement le matériau.
L’inclinaison doit donc être sélectionnée selon la coupure requise et les caractéristiques de l’alimentation, puis confirmée par des observations en fonctionnement. Les opérations de scalpage grossier tolèrent généralement un déplacement plus rapide. Les tabliers de calibrage final, en particulier ceux traitant du sable fin ou des granulométries étroites de granulats, nécessitent souvent un temps de séjour mieux contrôlé. L’humidité, la contamination par l’argile, la surface ouverte du média de criblage et la répartition de l’alimentation peuvent modifier considérablement cet équilibre.
Diagnostiquer une perte de débit sans rechercher le mauvais réglage
Lorsque le débit diminue, modifier les trois paramètres en même temps rend le résultat impossible à interpréter. Commencez par l’état du tablier et la présentation de l’alimentation. Un crible recevant le matériau principalement d’un côté ou dans une zone concentrée perd de la surface utile, quels que soient ses réglages de vibration. Une alimentation irrégulière entraîne également une surcharge d’une section tandis qu’une autre est sous-utilisée.
- Confirmez le service : comparez la distribution granulométrique réelle de l’alimentation, les conditions d’humidité et la dimension de coupure souhaitée avec les conditions de fonctionnement prévues. Une modification du front de carrière, du réglage du concasseur ou de la teneur en matériaux recyclés peut changer le comportement du crible.
- Inspectez les médias de criblage : recherchez l’aveuglement, le coincement, les ouvertures usées, une tension insuffisante, les panneaux endommagés ou une surface ouverte réduite. Ces conditions ressemblent souvent à un problème de paramètres de vibration.
- Observez le déplacement et la profondeur du lit : observez le matériau à l’alimentation, au milieu et à la décharge. Notez si le lit est compacté, en suspension, irrégulier ou s’il se déplace trop rapidement.
- Effectuez un réglage contrôlé : modifiez le paramètre le plus étroitement lié au symptôme observé, puis attendez des conditions de fonctionnement stables avant d’évaluer le résultat.
- Vérifiez à la fois la capacité et la séparation du produit : un tonnage plus élevé ne constitue pas une amélioration si les flux passant et de refus ne respectent plus la granulométrie requise.
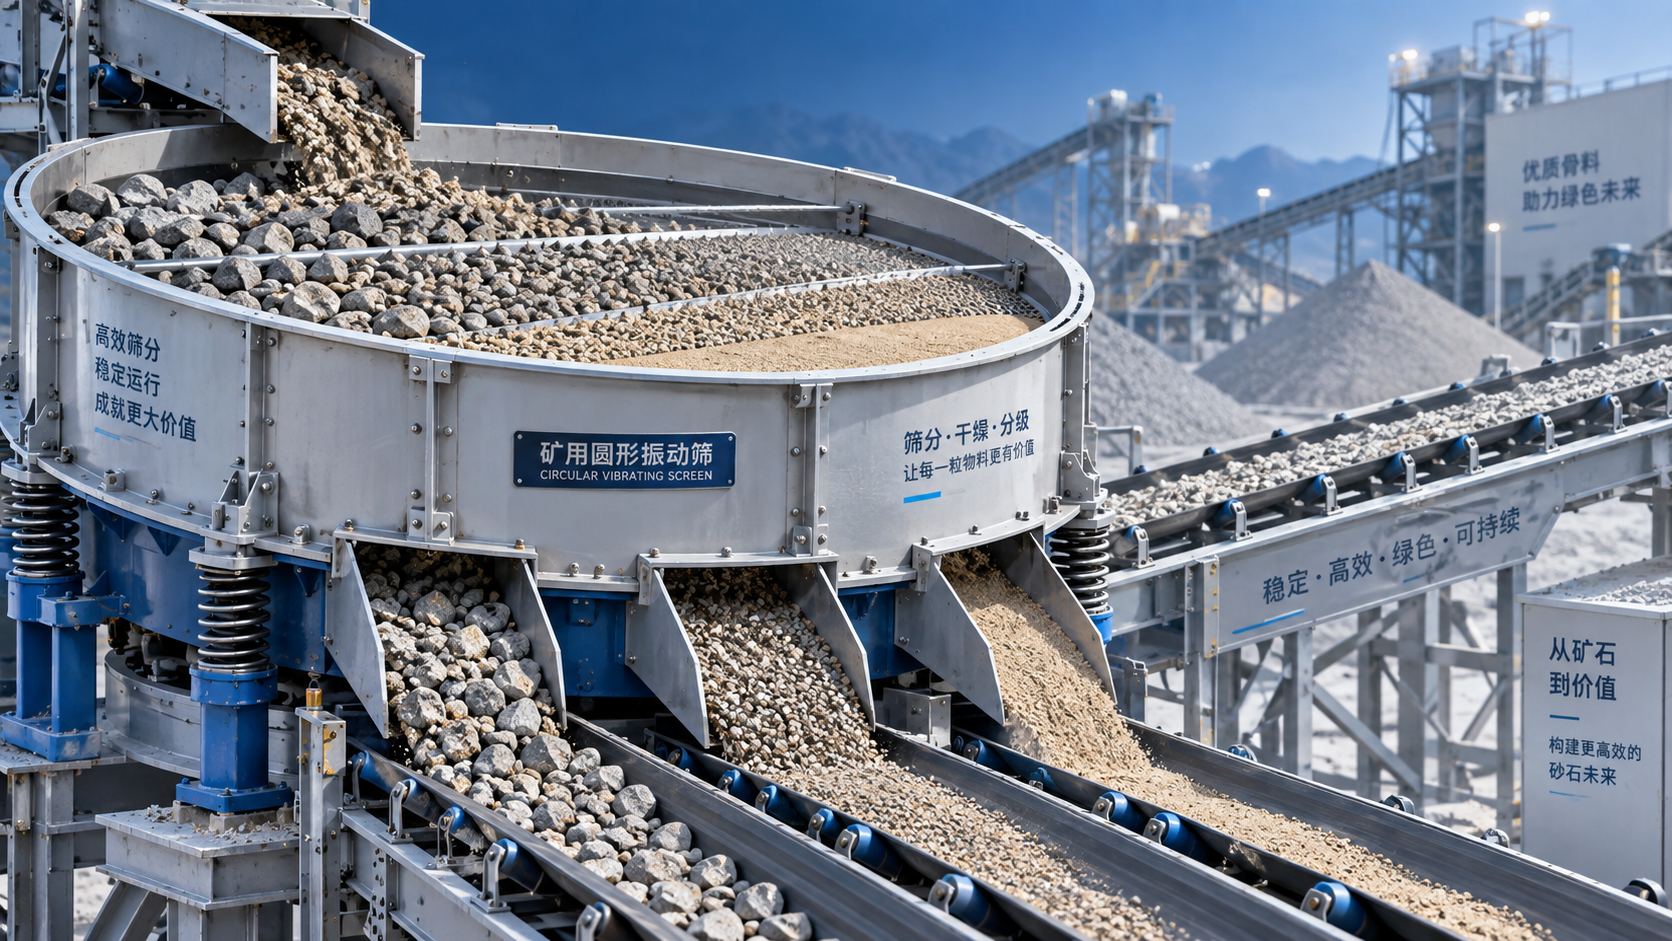
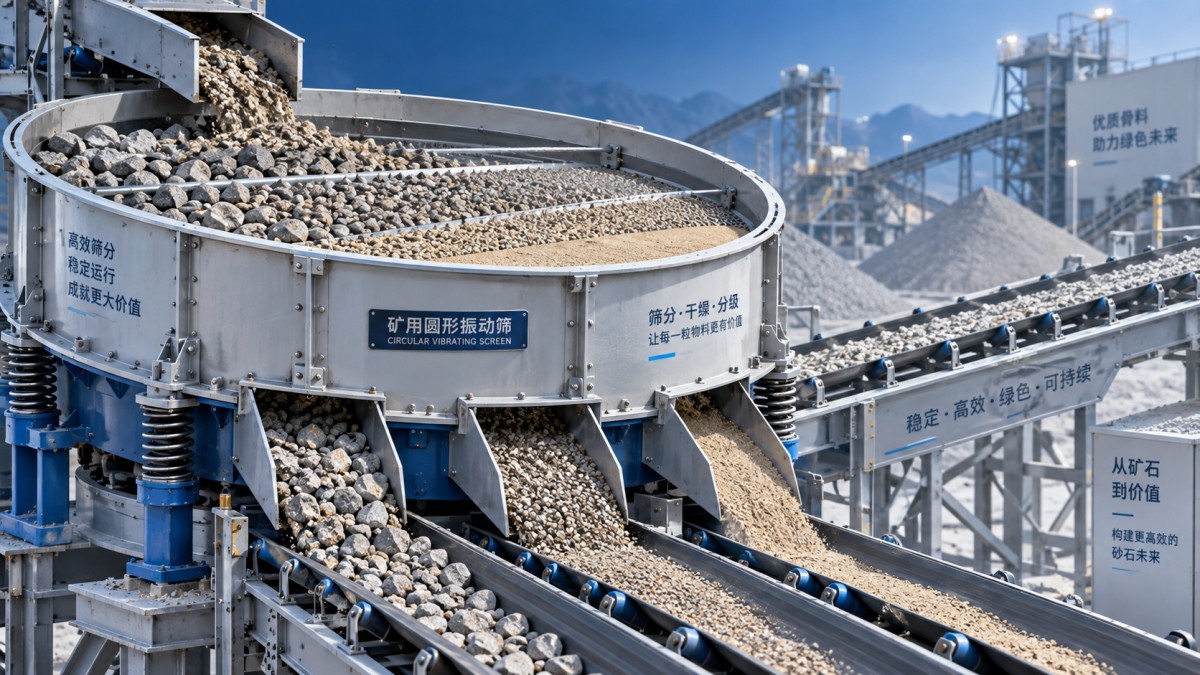
Pour les nouvelles installations ou la planification de remplacement, la machine doit être évaluée avec les médias de criblage, la conception de la boîte d’alimentation, la configuration du tablier et la capacité des convoyeurs. Une unité circulaire telle que la Machine de criblage vibrante circulaire de qualité minière pour le traitement de la pierre et du sable peut être envisagée lorsque les opérations sur pierre et sable nécessitent une machine de criblage adaptée à l’agencement global du procédé. Sa configuration finale doit néanmoins reposer sur l’analyse de l’alimentation, les dimensions de produit requises et la plage de fonctionnement prévue, plutôt que sur la seule capacité nominale.
Adapter les priorités des paramètres aux conditions du matériau
La pierre sèche grossière privilégie généralement le transport, l’ouverture du lit et la résistance aux impacts. La course peut avoir une forte influence, car les particules plus grosses nécessitent un mouvement suffisant pour se répartir sur le tablier et éviter de s’accumuler autour de la zone d’alimentation. Les granulats secs fins mettent davantage l’accent sur le temps de contact et une stratification stable. Une vitesse de déplacement rapide peut sembler productive tout en permettant aux matériaux fins de contourner l’opportunité de criblage.
Les matériaux humides exigent un diagnostic différent. L’humidité peut faire adhérer les particules entre elles ou aveugler les ouvertures, réduisant la surface ouverte effective. L’augmentation de la fréquence ou de la course peut améliorer le déplacement dans certains cas, mais elle ne résoudra pas un aveuglement sévère du média causé par une forme d’ouverture inadaptée, une humidité excessive ou une alimentation riche en argile. Les systèmes de nettoyage, le choix approprié de médias en polyuréthane ou en fil métallique et une charge d’alimentation contrôlée peuvent être plus pertinents qu’une modification mécanique majeure des réglages.
Les matériaux proches de la taille de coupure exigent une attention particulière. Ces particules sont proches de la dimension de l’ouverture et nécessitent des contacts répétés, bien orientés, avec la surface de criblage. Elles constituent la première fraction perdue lorsque l’inclinaison est trop prononcée, que le lit est trop profond ou que la vibration devient excessivement turbulente. L’évaluation technique doit se concentrer sur la proportion de particules proches de la taille de coupure, car cette fraction détermine souvent si un crible nécessite davantage de surface, une conception de média différente ou des paramètres de fonctionnement révisés.
Le meilleur réglage de débit n’est donc pas celui qui produit le déplacement de matériau le plus rapide. C’est celui qui maintient le tablier suffisamment chargé, préserve la stratification, évacue efficacement le refus et assure la séparation requise à un rythme stable. Le suivi de la qualité du produit en parallèle du débit d’alimentation, de l’état du tablier et du mouvement visible du matériau offre une base de réglage plus fiable que la modification isolée de la course, de la fréquence ou de l’inclinaison.
Laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.