Faible efficacité de criblage ? Vérifiez ces paramètres de fonctionnement du crible vibrant
Une ligne de criblage peut sembler très active tout en produisant moins de matériau utilisable que prévu : le crible est chargé, le convoyeur fonctionne, et pourtant des particules surdimensionnées se retrouvent dans le flux de produit ou du bon matériau est perdu avec les refus. Une faible efficacité de criblage se résout rarement par une simple augmentation de la vitesse. Le moyen le plus rapide de rétablir les performances consiste à vérifier les variables de fonctionnement qui contrôlent la répartition du matériau, sa stratification, son contact avec les ouvertures et son évacuation du crible.
Commencez par l'état de l'alimentation et procédez vers l'extérieur. Sur un crible vibrant, le débit d'alimentation, l'humidité du matériau, les paramètres de vibration, l'angle du crible, l'état de la surface de criblage et le comportement à l'évacuation interagissent les uns avec les autres. Modifier plusieurs réglages simultanément complique le diagnostic. Une séquence d'ajustements contrôlée aide les opérateurs à identifier la véritable limitation sans créer un nouveau problème ailleurs dans le circuit.
Commencez par confirmer à quoi ressemble une « faible efficacité »
Les problèmes d'efficacité ne présentent pas toujours les mêmes symptômes. Un crible surchargé peut montrer un lit de matériau épais en mouvement et une mauvaise séparation sur l'ensemble de la surface de criblage. Une maille colmatée peut laisser passer le matériau de manière irrégulière, avec une accumulation de particules fines dans certaines zones. Des vibrations incorrectes peuvent faire rebondir excessivement le matériau, réduisant son temps de contact avec les ouvertures. Avant de régler la machine, inspectez à la fois le matériau retenu et le flux passant.
- Trop de matériau proche de la taille de coupure dans l'évacuation des refus : les particules dont la taille est proche de celle des ouvertures n'ont pas suffisamment d'occasions de passer.
- Contamination du produit passant par des particules surdimensionnées : une surface de criblage endommagée ou mal fixée, une configuration incorrecte du crible ou des passages sur les bords peuvent être en cause.
- Accumulation de matériau près de l'extrémité d'alimentation : le débit d'alimentation, sa répartition ou l'inclinaison du crible peuvent limiter l'avancement.
- Accumulation de matériau fin au-dessus des particules grossières : la stratification est faible, souvent parce que le lit est trop profond, trop humide ou se déplace incorrectement.
- Seule une partie de la surface du crible effectue le travail : le matériau entrant n'est pas réparti uniformément sur toute la largeur du crible.
Ces observations constituent un meilleur point de départ que le seul tonnage de production. Un débit d'alimentation élevé peut donner l'impression que la machine est productive tout en réduisant la qualité de séparation et en augmentant la charge de recyclage.
Le débit d'alimentation et la profondeur du lit précèdent les réglages de la machine
Un débit d'alimentation excessif est l'une des causes les plus fréquentes d'un mauvais criblage. Chaque particule doit avoir accès à la surface de criblage. Lorsque le lit est trop profond, les particules fines et celles proches de la taille de coupure restent piégées sous les éléments plus gros, tandis que le matériau se déplace vers l'évacuation avant d'avoir suffisamment de possibilités de passer. Le résultat est généralement une faible efficacité de séparation plutôt qu'un arrêt immédiat.
Réduisez progressivement l'alimentation et observez le lit de matériau le long du crible. L'objectif n'est pas d'avoir un crible vide ; une couche légère et stable est nécessaire à une stratification efficace. La condition recherchée est celle où le matériau couvre la largeur de manière raisonnablement uniforme, avance sans à-coups et expose les fines aux ouvertures sur toute la longueur de criblage.
La répartition de l'alimentation est aussi importante que le volume total. Un matériau livré dans un flux central étroit laisse les parties extérieures du crible sous-utilisées. Un matériau projeté fortement contre un côté peut surcharger cette section et accélérer l'usure. Vérifiez l'alignement de l'alimentateur, la géométrie de la goulotte, la hauteur de chute et toute plaque de répartition. Un alimentateur correctement réglé doit présenter une couche contrôlée plutôt qu'un amas concentré.
L'humidité, l'argile et la forme des particules peuvent modifier le comportement du crible
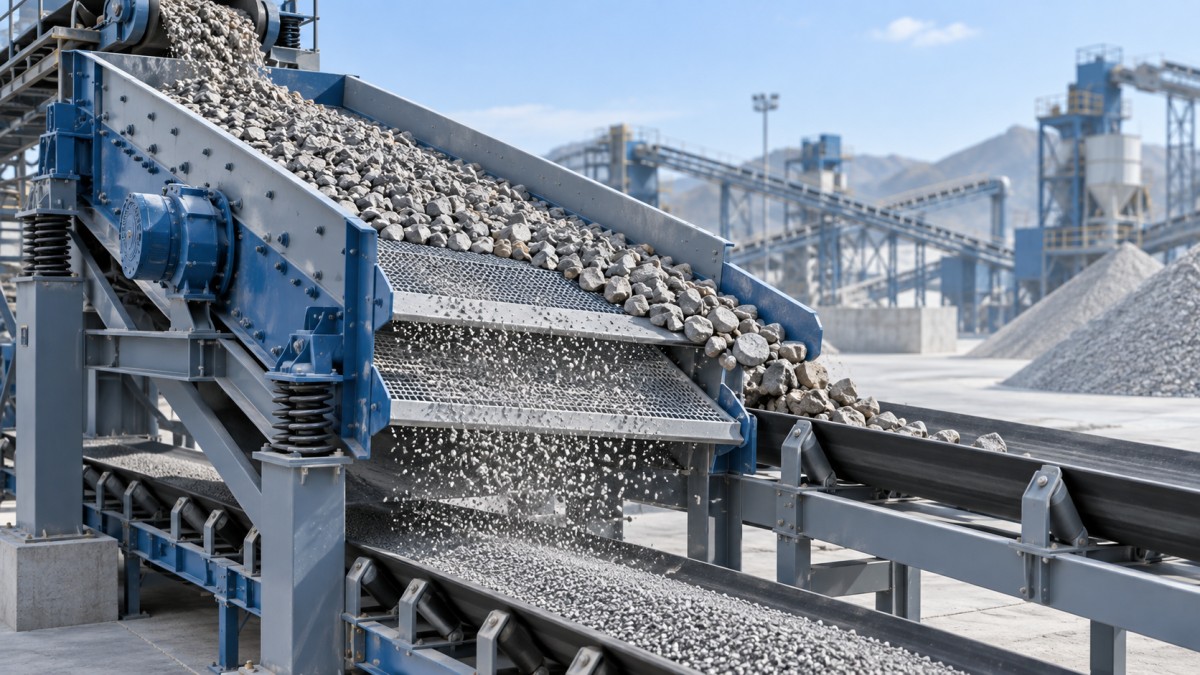
La pierre concassée sèche et fluide se comporte très différemment du sable humide, des fines collantes, du minerai altéré ou des matériaux contenant de l'argile. L'humidité peut faire adhérer les particules les unes aux autres et à la maille, réduisant la surface ouverte disponible pour le criblage. Les particules plates ou allongées peuvent se placer en travers des ouvertures, même lorsque leur taille nominale indique qu'elles devraient passer. Les matériaux proches de la taille de coupure sont particulièrement sensibles à ces conditions.
Lorsque le criblage devient instable après la pluie, le lavage ou un changement de matériau d'origine, ne supposez pas que le crible présente une défaillance mécanique. Inspectez la surface de criblage afin de détecter le coincement des particules et le colmatage. Le coincement se produit lorsque des particules se bloquent dans les ouvertures ; le colmatage se produit lorsque des fines humides forment un revêtement ou obstruent les ouvertures. Ces deux phénomènes réduisent la surface ouverte effective, mais la solution peut différer. Les ouvertures obstruées par coincement peuvent nécessiter une forme d'ouverture plus adaptée ou une surface autonettoyante. Le colmatage peut nécessiter un meilleur drainage en amont, une configuration de pulvérisation modifiée ou un matériau de surface de criblage différent.
Pour les circuits de traitement par voie humide, les performances de déshydratation doivent également être considérées comme faisant partie du problème de criblage. Un excès d'eau entraîné vers les équipements en aval peut modifier le comportement du lit et accroître le risque de colmatage. Lorsque le procédé exige une séparation dédiée de l'eau et du matériau lavé, un équipement tel que lamachine industrielle vibrante de déshydratation FEIFAN OEM série TSS pour installation de lavage de minerai peut être envisagé comme une étape de procédé distincte, à condition que sa capacité et ses caractéristiques d'évacuation correspondent à la ligne.
Vérifiez le mouvement réel, pas seulement le réglage indiqué sur le papier
L'amplitude des vibrations, la fréquence de fonctionnement, la direction de projection et la rotation du moteur déterminent le déplacement du matériau sur le crible. Un réglage adapté à une granulométrie peut ne pas convenir à une autre. Des vibrations plus fortes ne produisent pas automatiquement un meilleur criblage. Une accélération excessive peut faire sauter les particules trop haut au-dessus de la surface, limitant leur contact avec les ouvertures. Un mouvement insuffisant peut laisser le lit lent et empêcher une stratification efficace.
Observez le matériau plutôt que d'effectuer des réglages par hypothèse. Un flux sain présente généralement des avancées courtes répétées, avec une agitation suffisante pour permettre aux plus petites particules de descendre. De longs sauts, une dispersion violente ou un lit semblant glisser sous la forme d'une couche compacte peuvent indiquer un mouvement inadapté. Inspectez les ressorts, la synchronisation des moteurs, les courroies d'entraînement le cas échéant et les fixations structurelles avant de modifier les réglages de fonctionnement. Des ressorts usés ou des conditions de support inégales peuvent modifier le mouvement de la machine et créer une charge inégale sur le crible.
Tout ajustement doit respecter la plage autorisée par le fabricant de l'équipement. Modifier les contrepoids, la course ou la configuration de rotation sans confirmer la conception prévue peut augmenter les contraintes sur les roulements, les flancs du crible et la surface de criblage. Enregistrez les réglages d'origine avant tout ajustement afin de pouvoir ramener le procédé à une référence connue.
L'angle du crible affecte à la fois le temps de séjour et la capacité
L'inclinaison détermine la vitesse à laquelle le matériau se déplace vers l'évacuation. Un crible plus incliné augmente souvent la vitesse de transport et peut contribuer à éviter les accumulations, mais il réduit également le temps de séjour. Cela peut diminuer les possibilités de passage des particules proches de la taille de coupure. Un crible plus plat augmente le temps de rétention, mais peut réduire le débit ou provoquer une accumulation de matériau lorsque l'alimentation est importante ou humide.
Le meilleur angle est donc lié au matériau et à la taille de coupure requise. Les applications de scalpage grossier peuvent tolérer un déplacement plus rapide que les opérations de séparation fine. Lorsque la faible efficacité se concentre sur la fraction proche de la taille de coupure, une avance légèrement plus lente du matériau peut aider, mais uniquement après avoir confirmé que l'alimentation n'est pas déjà trop profonde et que la surface de criblage est ouverte.
L'état de la surface de criblage est souvent la limitation cachée
Une surface de criblage peut sembler intacte à distance tout en perdant de l'efficacité en raison de panneaux usés, détendus, obstrués ou incorrectement installés. Lorsque les ouvertures s'agrandissent par usure, la contamination par les particules surdimensionnées peut augmenter. Lorsque le polyuréthane ou le treillis métallique est endommagé, le flux de matériau peut devenir irrégulier. Des panneaux mal fixés permettent au matériau de contourner les bords, ce qui produit une mauvaise séparation même si la majeure partie du crible semble en état de fonctionner.
Lors d'un arrêt, inspectez toute la surface de criblage, y compris les joints entre panneaux, les points de tension, les joints latéraux, les rails de support et les zones sous la boîte d'alimentation. Recherchez les zones d'usure polies, les fils déchirés, les surfaces fissurées, les ouvertures obstruées et les composants de fixation manquants. Portez une attention particulière à la première section située sous le point d'alimentation, où les chocs et l'abrasion sont souvent les plus importants. Un problème localisé à cet endroit peut affecter tout le crible, car le matériau atteint la surface restante déjà mal réparti.
Le choix des ouvertures doit correspondre à la coupure requise, et pas seulement à la taille nominale du produit. L'ouverture nécessaire peut varier selon la forme des particules, l'humidité, la précision de séparation souhaitée et selon que le matériau est criblé à sec ou par voie humide. Le remplacement d'une surface usée par la même spécification peut ne pas résoudre un problème récurrent si le type d'ouverture d'origine ne convient pas à l'alimentation.
Un ordre d'ajustement pratique évite les arrêts inutiles
Lorsque la qualité de la production diminue, utilisez une séquence qui distingue les problèmes de procédé des problèmes mécaniques. Commencez par une courte période d'observation pendant que le crible fonctionne sous une charge normale. Notez où le matériau entre, comment il se répartit, s'il se stratifie et où il quitte le crible. Ensuite, n'effectuez qu'une seule modification contrôlée à la fois.
- Vérifiez la régularité de l'alimentation, le fonctionnement de l'alimentateur et si le lit est trop profond.
- Inspectez la présence de colmatage lié à l'humidité, de coincement, d'accumulation d'argile ou de mauvais drainage.
- Confirmez que le matériau est réparti sur toute la largeur du crible.
- Examinez la surface de criblage, les joints, les rails de support et les fixations lors d'un arrêt en toute sécurité.
- Vérifiez le comportement vibratoire, l'état des ressorts et la synchronisation de l'entraînement par rapport aux exigences de l'équipement.
- Réévaluez l'angle du crible et le temps de séjour uniquement après avoir compris les conditions d'alimentation et de la surface de criblage.
Cet ordre évite une erreur fréquente : augmenter les vibrations pour compenser un crible surchargé ou colmaté. Cette réaction peut donner l'impression que le crible est plus actif tout en aggravant l'usure de la surface, la contamination du produit ou les charges structurelles. Lorsque les variables de fonctionnement sont stables, le crible vibrant peut séparer le matériau de manière plus constante, et les changements de qualité de l'alimentation deviennent plus faciles à identifier avant qu'ils n'affectent toute la ligne de production.
Laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.