Comment un concasseur à cône broie la roche entre le manteau et la concave
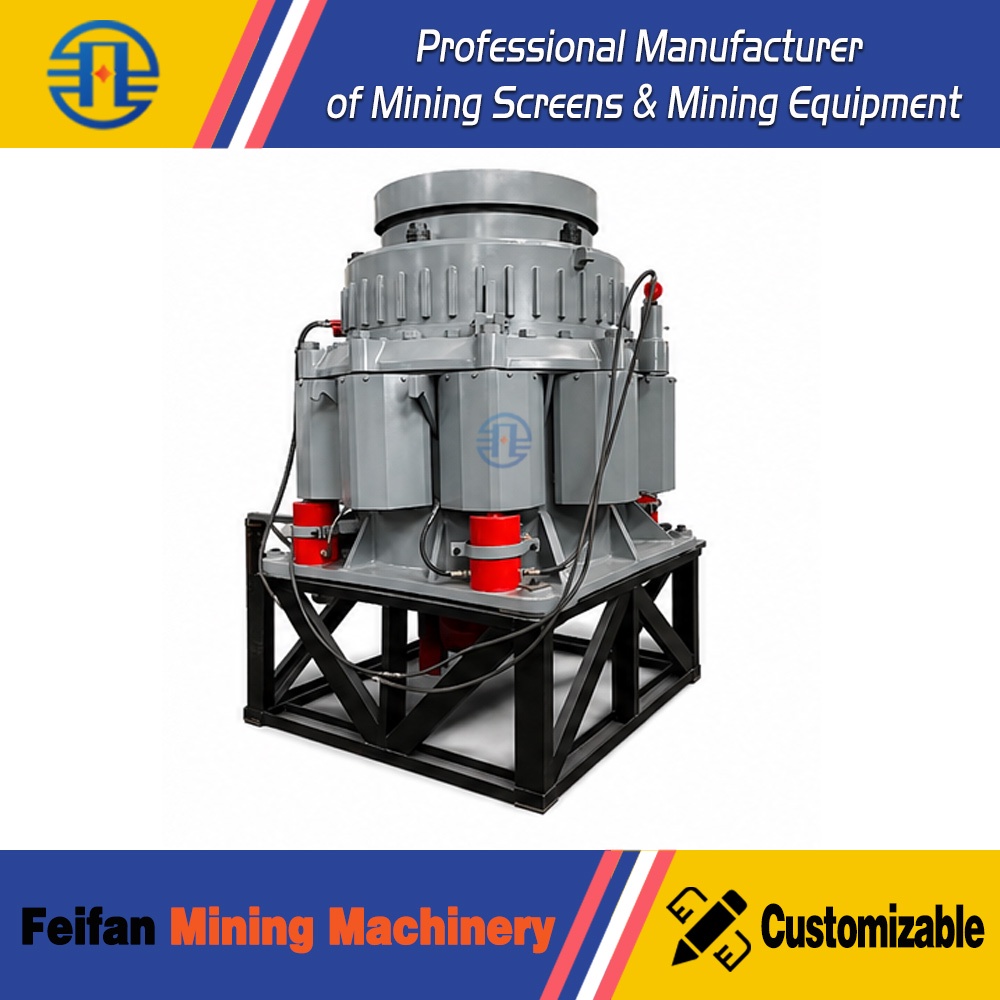
Un concasseur à cône réduit les roches en les comprimant entre deux surfaces d’usure : le manteau monté sur la tête mobile et le concave qui tapisse la chambre de concassage. La tête se déplace de façon excentrée : l’écartement se réduit d’un côté et augmente de l’autre. Les roches prises dans l’espace qui se rétrécit se fracturent sous l’effet de la compression. Lorsque cette partie de la chambre s’ouvre à nouveau, les matériaux fragmentés descendent et rencontrent une autre zone de compression.
Cette séquence répétée explique à la fois l’efficacité de la machine et ses limites de fonctionnement. La granulométrie du produit dépend de l’ouverture de décharge, mais aussi du profil de la chambre, des caractéristiques de l’alimentation et du degré de remplissage de l’espace de concassage. Un réglage plus serré ne garantit pas, à lui seul, la granulométrie requise des granulats ni un rendement supérieur en matériaux commercialisables.
Le manteau se déplace autour de la chambre ; il ne tourne pas simplement contre le concave. Le mécanisme excentrique déplace l’axe de la tête par rapport à la chambre extérieure. En chaque point de la circonférence, le manteau se rapproche du concave, puis s’en éloigne. Selon la conception et les conditions de fonctionnement, la tête peut également tourner, mais c’est le mouvement excentrique qui produit l’action de concassage.
En fonctionnement normal, le concave reste fixe. Sur les machines équipées d’un bol réglable, sa position peut changer lors du réglage de l’ouverture de décharge, mais il ne suit pas le mouvement de fonctionnement du manteau. Ces deux surfaces sont des blindages remplaçables. Leur forme définit la chambre de travail, tandis que les structures qui les supportent transmettent les forces de concassage.
Lorsque l’écartement diminue, une particule de roche est comprimée entre les blindages ou entre des particules voisines. La fracturation commence lorsque les contraintes dans la roche dépassent sa résistance. Des fissures se forment et se propagent, produisant des fragments plus petits. Lorsque la chambre contient un lit de matériau, la force se transmet à plusieurs particules, ce qui permet à la fois le concassage entre les roches et le contact direct avec les blindages.
Cette distinction est importante, car une chambre remplie de manière uniforme ne se comporte pas comme une chambre alimentée par des morceaux isolés. Un lit de matériau stable peut répartir le travail de concassage entre davantage de particules et sur une plus grande partie de la surface des blindages. Une alimentation irrégulière peut laisser certaines zones de la chambre peu chargées tout en concentrant les forces ailleurs, même si le débit moyen d’alimentation semble acceptable.
Les matériaux se fragmentent progressivement sous l’effet de compressions successives à mesure qu’ils descendent. La partie supérieure de la chambre reçoit l’alimentation. À mesure qu’ils descendent, les fragments passent dans des espaces de travail de plus en plus étroits et subissent d’autres réductions. Le profil de la chambre détermine la manière dont les matériaux sont saisis, l’espace dont ils disposent pour se réorganiser et la façon dont la compression augmente jusqu’à la décharge.
La gravité contribue au déplacement des matériaux dans la chambre lorsque l’écartement local s’ouvre, mais ce mouvement dépend aussi des interactions entre les particules et du niveau de chargement de la chambre. Une particule peut subir plusieurs compressions avant de sortir. Le concasseur produit donc une distribution granulométrique : certains fragments se brisent plus facilement, certains sont déjà assez petits pour passer, tandis que d’autres restent dans la chambre pour être encore réduits.
Les roches doivent également être saisies efficacement entre les surfaces de concassage. L’angle entre ces surfaces, souvent appelé angle de prise, détermine si une particule est entraînée dans la zone de compression ou tend à glisser vers le haut. Une alimentation surdimensionnée, un profil de chambre inadapté ou des blindages usés peuvent entraver ce processus. Une ouverture d’alimentation plus grande ne rend pas automatiquement toutes les granulométries d’alimentation appropriées.
Le réglage de décharge contrôle une partie importante de cette séquence. Leréglage côté fermé (CSS, Closed-Side Setting), correspond à la distance minimale entre le manteau et le concave, mesurée à la position de mesure de décharge spécifiée au cours du cycle excentrique. Le réglage côté ouvert décrit l’écartement maximal à cette position. La différence reflète le mouvement du manteau à cet endroit ; les méthodes de mesure et les points de référence dépendent de la conception du concasseur.
Le CSS est utile pour contrôler la granulométrie du produit, mais il ne constitue pas une limite stricte de taille maximale des particules. L’ouverture varie au cours du cycle, et des particules allongées ou plates peuvent passer selon leur orientation et leurs dimensions les plus petites. La granulométrie de l’alimentation, le comportement de la roche à la rupture, la géométrie de la chambre et les conditions de fonctionnement influencent également le produit de décharge. Le CSS spécifié doit donc être évalué en parallèle avec une mesure de la distribution granulométrique du produit.
En général, réduire le réglage donne un produit plus fin, tout en augmentant la charge de concassage imposée à la machine. Selon l’application, cela peut réduire le débit ou rapprocher le concasseur de ses limites de puissance ou de force. Augmenter l’ouverture peut permettre un débit supérieur, mais aussi accroître la quantité de matériaux surdimensionnés renvoyés par un crible en aval. Le réglage approprié est celui qui fournit le produit requis tout en maintenant le concasseur et le circuit environnant dans leurs limites de fonctionnement.
Le choix de la chambre commence par l’analyse de l’alimentation réelle du concasseur. Les profils de cavité pour matériaux grossiers et fins offrent des ouvertures d’alimentation et des géométries de travail différentes. Une chambre conçue pour une alimentation plus fine peut limiter l’entrée des morceaux plus gros. Une chambre trop grossière pour l’application peut offrir une relation inadaptée entre la taille de l’alimentation, la compression et le réglage de décharge.
Dans une installation de production de granulats, cela signifie que la configuration du concasseur et du crible en amont a une incidence directe sur le comportement du couple manteau–concave. La plus grosse particule d’alimentation compte, mais la distribution granulométrique complète compte également. Une alimentation composée de nombreuses particules proches de la taille maximale se comporte différemment d’une alimentation dominée par des matériaux plus petits, même si leur dimension nominale maximale est identique. La résistance de la roche, son abrasivité, son humidité et sa teneur en argile influencent aussi la fragmentation, l’usure et l’écoulement.
La présentation de l’alimentation est tout aussi importante. Les matériaux doivent entrer en un flux régulier et bien réparti, plutôt que de frapper systématiquement un côté de la chambre. Une alimentation inégale et la ségrégation peuvent créer des conditions de chargement différentes sur la circonférence, entraînant une usure irrégulière et des performances instables. Un dispositif de régulation des à-coups et des commandes d’alimentation adaptées peuvent contribuer au maintien des conditions requises par le concasseur choisi.
L’alimentation en charge, qui consiste à maintenir un niveau de matériau adéquat au-dessus de la chambre, peut favoriser le concassage interparticulaire et assurer un chargement régulier. Elle doit néanmoins rester conforme aux consignes de fonctionnement du fabricant. Les fines humides et collantes peuvent entraver l’écoulement des matériaux, tandis qu’une granulométrie d’alimentation inadaptée peut augmenter le compactage et la charge. Le fait de maintenir la chambre pleine ne compense pas une mauvaise aptitude des matériaux à s’écouler.
Le même mécanisme de compression explique également l’usure des blindages. Chaque cycle de concassage exerce une charge sur le manteau et le concave, tandis que le déplacement des matériaux provoque de l’abrasion. À mesure que les profils s’usent, la forme de la chambre change. Le réglage peut compenser une partie de l’augmentation du jeu, mais il ne peut pas rétablir entièrement la géométrie d’alimentation ou le schéma de compression d’origine.
Un concasseur peut donc conserver son CSS nominal alors que son débit, sa demande de puissance ou la granulométrie de son produit évoluent. L’usure irrégulière mérite une attention particulière, car elle peut révéler une alimentation inégale ainsi qu’une évolution de la cavité. L’état des blindages doit être évalué à l’aide de contrôles de profil et du suivi des tendances de fonctionnement ; les décisions de remplacement doivent respecter les limites d’usure et les procédures du fournisseur de la machine.
Lorsque le produit de décharge devient plus grossier, resserrer immédiatement le réglage peut masquer la cause sous-jacente. Les premiers contrôles doivent porter sur le CSS réel, l’état des blindages, la distribution granulométrique de l’alimentation et le chargement de la chambre. Si le problème concerne le produit final après criblage, les performances du crible doivent également être prises en compte. Une modification du granulat fini ne provient pas nécessairement du concasseur.
De même, une augmentation de la demande de puissance accompagnée d’une baisse du débit peut être liée à un écoulement restreint, à un réglage plus serré, à une modification de l’alimentation ou à un profil usé inadapté. Ces observations signalent la nécessité d’une investigation, sans prouver à elles seules l’existence d’une panne précise. Le débit d’alimentation, la puissance, le réglage, l’état des blindages et la granulométrie du produit sont plus utiles lorsqu’ils sont examinés ensemble dans des conditions de fonctionnement comparables.
Lors de l’évaluation d’un concasseur à cône pour une application donnée, demandez comment la chambre proposée recevra l’alimentation réelle, maintiendra une compression efficace et évacuera les matériaux au réglage requis. Demandez des estimations de granulométrie et de capacité correspondant à ces conditions, en précisant l’état des blindages supposé et la configuration du circuit. Le mécanisme manteau–concave est ainsi relié au résultat concret : la quantité de granulats utilisables que l’installation peut produire de manière constante.
Laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici. Nous vous répondrons dans les plus brefs délais.